


دستگاه سوراخکاری و بورینگ افقی - BOSM
۱. استفاده از تجهیزات:
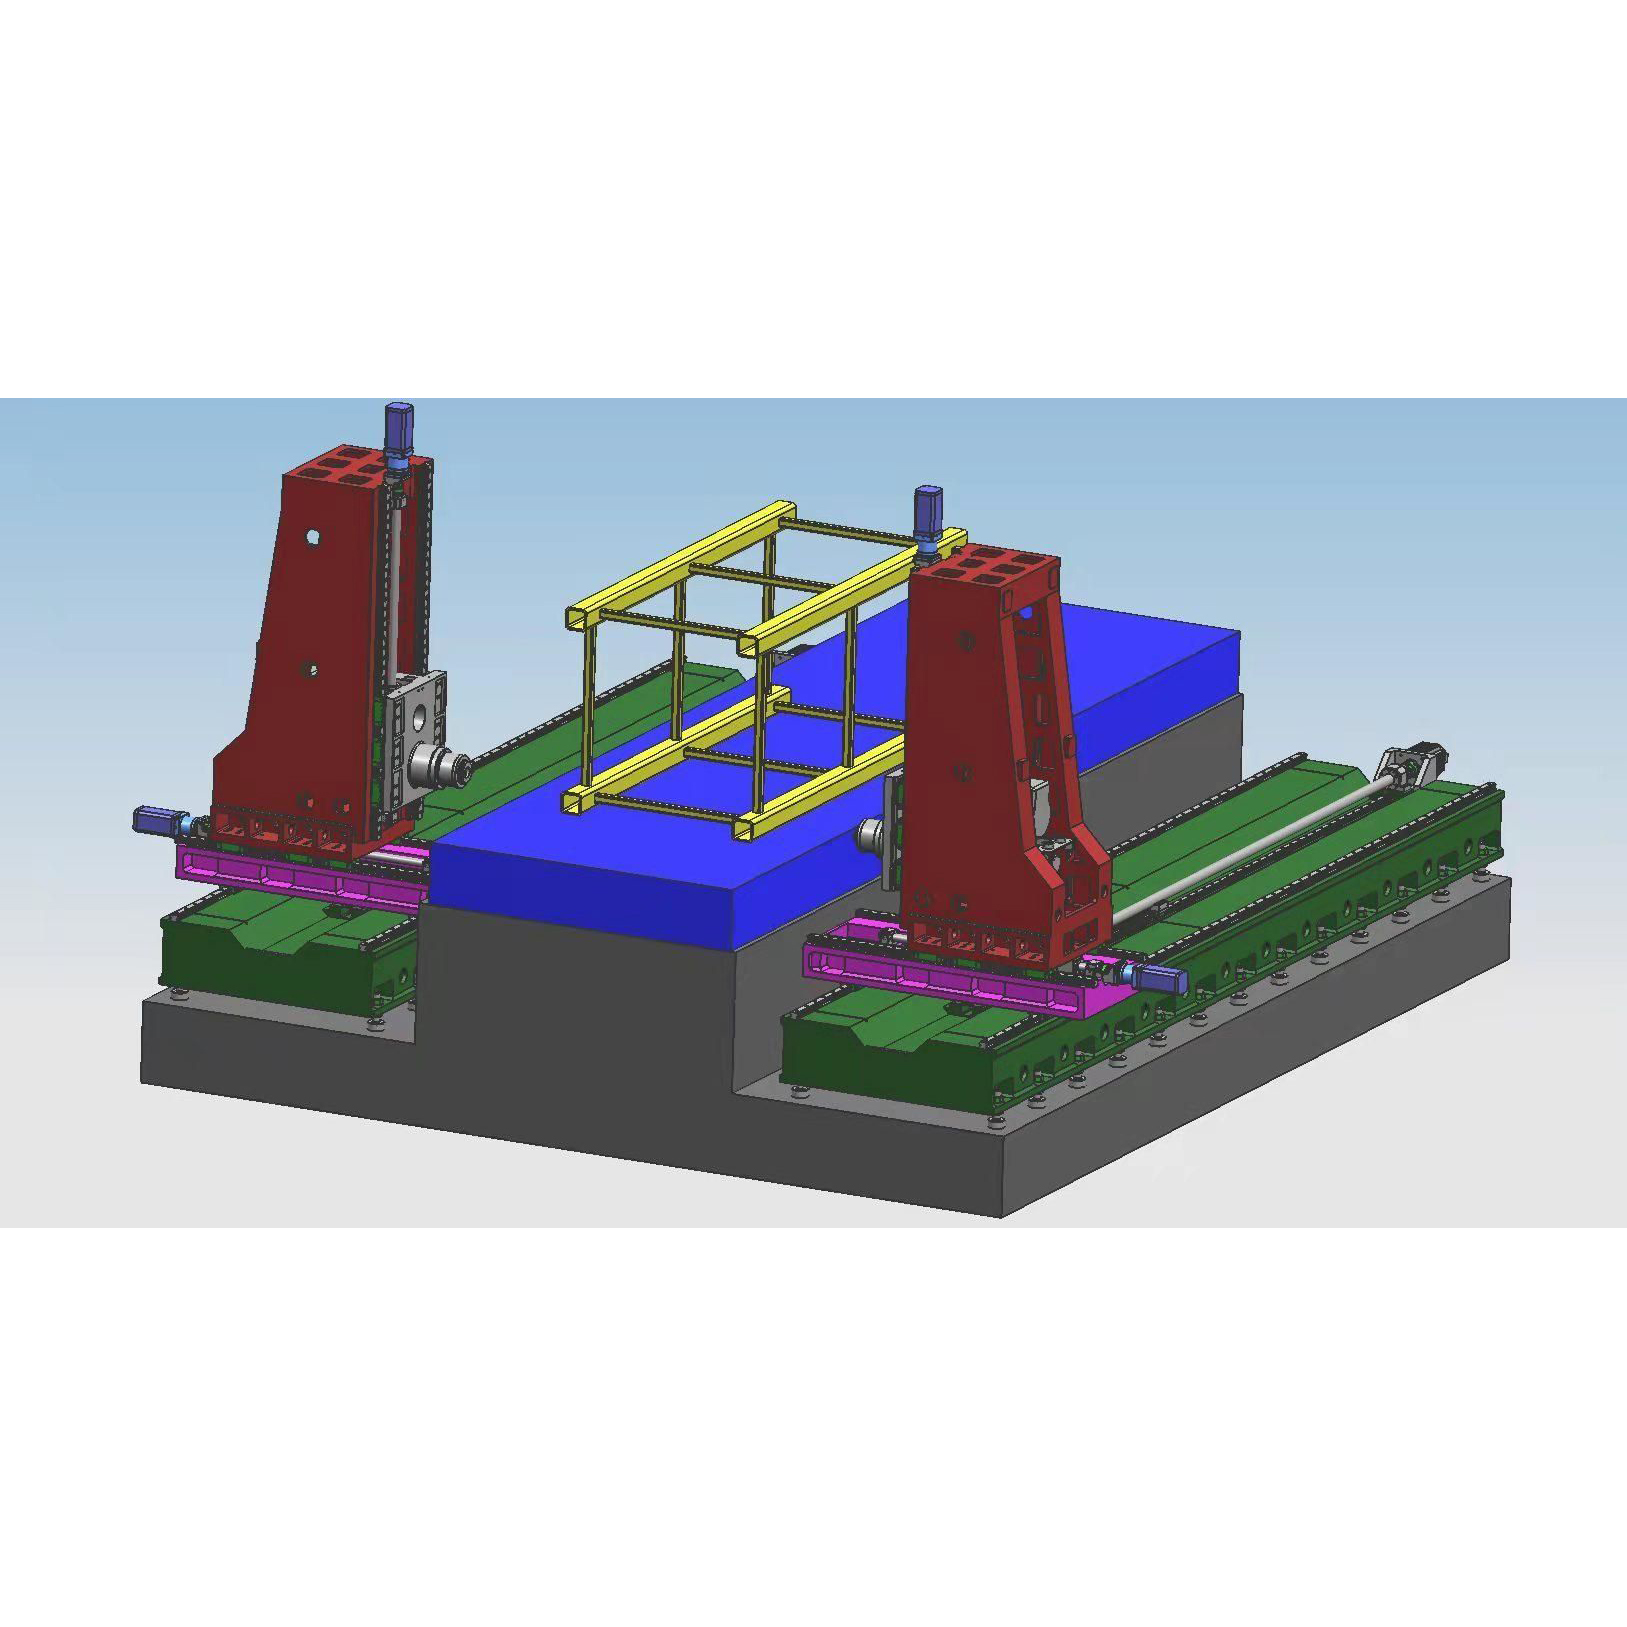
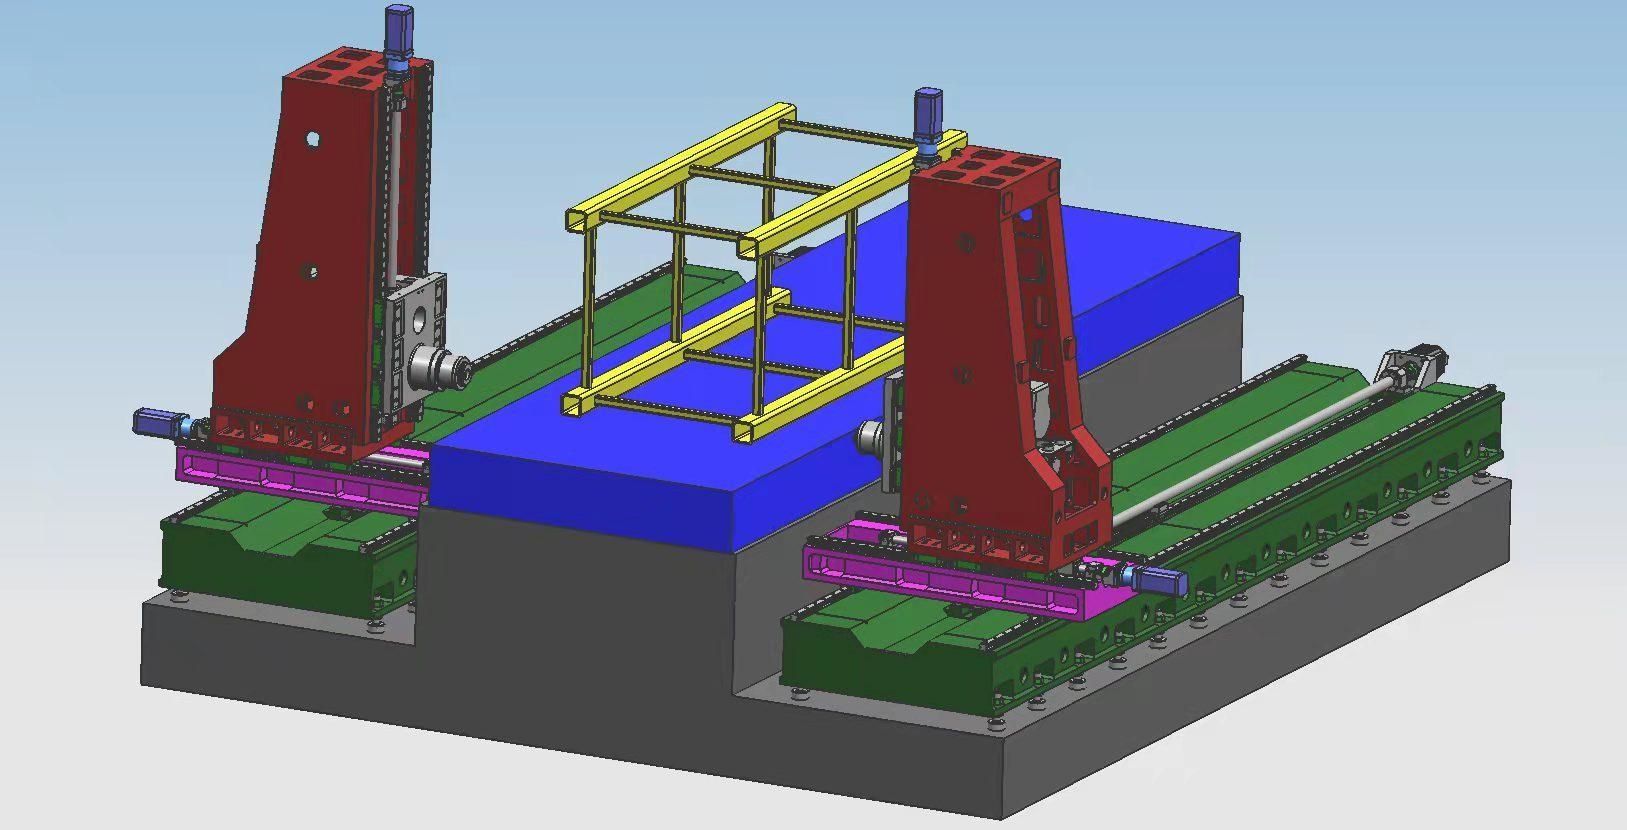
دستگاه حفاری و سوراخکاری افقی BOSM یک دستگاه ویژه برای شرکت شما جهت پردازش کلاهکهای جرثقیل برجی است. این دستگاه مجهز به 2 مجموعه از سرهای قدرتی حفاری و سوراخکاری افقی است که میتواند سوراخکاری، فرزکاری و سوراخکاری قطعات کار را در محدوده موثر ضربه انجام دهد. برش و سایر پردازشها، سرعت موقعیتیابی تجهیزات سریع، دقت پردازش بالا و راندمان پردازش بالا است.
۲. ویژگیهای ساختار تجهیزات:
2. ۱. اجزای اصلیماشین
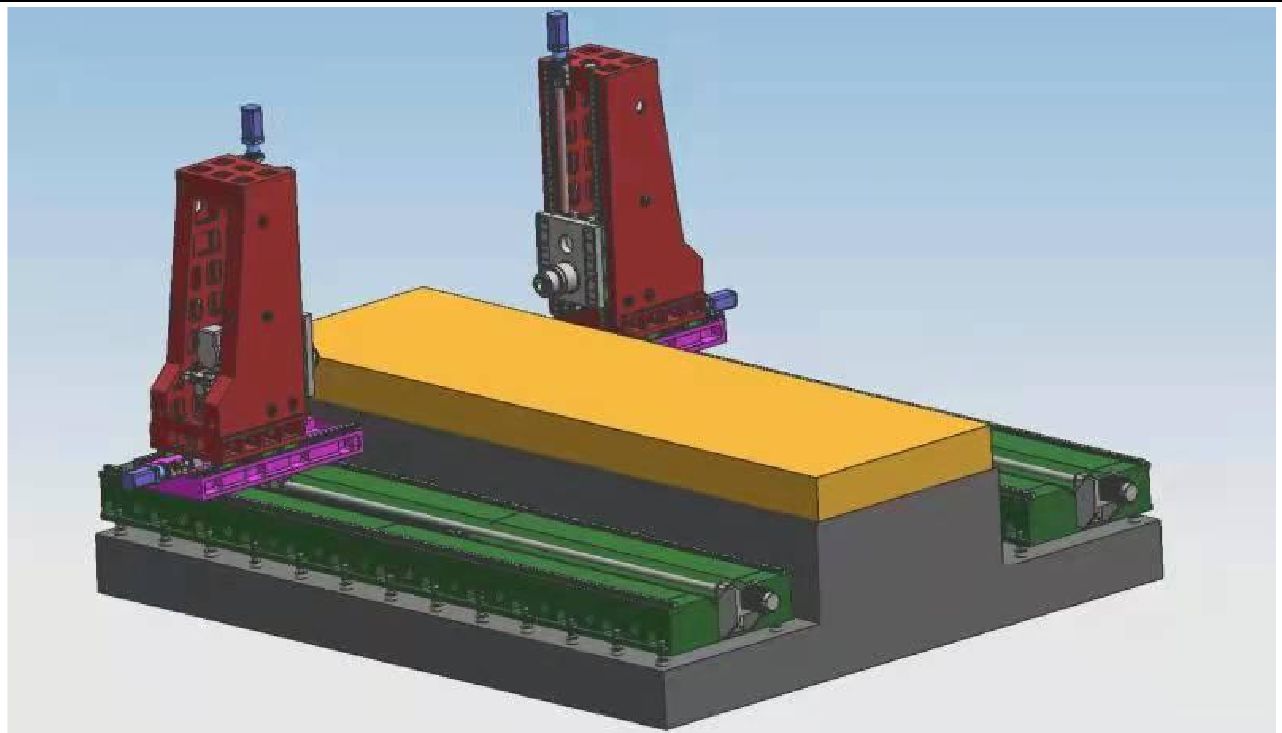
اجزای اصلی دستگاه: تخت، میز کار، ستونهای چپ و راست، زینها، کوبهها و غیره. قطعات بزرگ از قالبگیری ماسهای رزینی، ریختهگری چدن خاکستری با کیفیت بالا ۲۵۰، آنیل شده در گودال ماسه داغ→پیرسازی ارتعاشی→آنیل کوره داغ→پیرسازی ارتعاشی→ ماشینکاری خشن→پیرسازی ارتعاشی→آنیل کوره→پیرسازی ارتعاشی→پرداخت نهایی برای از بین بردن کامل تنش منفی قطعات و حفظ عملکرد پایدار قطعات ساخته شدهاند. میز کار دستگاه ثابت است و سرهای قدرت در دو طرف میتوانند در جهتهای جلو و عقب پایه حرکت کنند. دستگاه دارای عملکردهایی مانند سوراخکاری، سوراخکاری، تراشکاری، قلاویزکاری و غیره است. روش خنککننده ابزار، خنککننده داخلی به علاوه خنککننده خارجی است. دستگاه شامل ۵ محور تغذیه، ۲ سر قدرت برش است که میتوانند همزمان با ۵ محور هماهنگ شوند یا میتوانند تککاره باشند. جهت محوری دستگاه و هد قدرت در شکل زیر نشان داده شده است.
2. 2 ساختار اصلی قسمت تغذیه انتقال محوری
۲.۲.۱ محور X: هد پاور به صورت جانبی در امتداد ریل راهنمای پایه حرکت رفت و برگشتی دارد.
درایو محور X1: از سروو موتور AC به همراه کاهنده سیارهای با دقت بالا برای هدایت هد قدرت از طریق درایو پیچ توپی استفاده میشود تا حرکت خطی محور X محقق شود.
انتقال قدرت در محور X2: از سروو موتور AC به همراه کاهنده سیارهای با دقت بالا برای هدایت هد قدرت از طریق انتقال قدرت با پیچ ساچمهای استفاده میشود تا حرکت خطی در محور X محقق شود.
فرم ریل راهنما: دو ریل راهنمای خطی دقیق با استحکام بالا روی پایه پهن شده کاشی کاری شده اند.
۲.۲ محور Y1: هد پاور روی ستون به بالا و پایین حرکت رفت و برگشتی دارد.
درایو محور Y1: با استفاده از سروو موتور AC، حرکت خطی محور Y1 از طریق پیچ ساچمهای محقق میشود. فرم ریل راهنما: ۴ قطعه ریل راهنمای خطی از نوع ۴۵.
۲.۲.۳ محور Y2: هد پاور روی ستون به بالا و پایین حرکت رفت و برگشتی دارد.
انتقال قدرت محور Y2: از سروو موتور AC برای حرکت دادن پیچ ساچمه ای جهت تحقق حرکت خطی محور Y1 استفاده می شود.
فرم ریل راهنما: ۴ قطعه ریل راهنمای خطی از نوع ۴۵.
۲.۲.۴ محور Z1: هد پاور روی زین به جلو و عقب حرکت رفت و برگشتی دارد.
انتقال قدرت محور Z1: از سروو موتور AC و کاهنده سیارهای با دقت بالا برای هدایت حرکت از طریق پیچ ساچمهای استفاده میشود تا حرکت خطی محور Z1 محقق شود.
۲.۲.۵ محور Z2: هد پاور روی زین به جلو و عقب حرکت رفت و برگشتی دارد.
انتقال قدرت محور Z2: از سروو موتور AC و کاهنده سیارهای با دقت بالا برای هدایت حرکت از طریق پیچ ساچمهای و تحقق حرکت خطی محور Z2 استفاده میشود.
2.۳. حذف تراشه و خنکسازی
در دو طرف زیر میز کار، نوار نقالههای تراشهای با زنجیر تخت نصب شدهاند و تراشههای آهن را میتوان در انتها به نوار نقاله تراشه تخلیه کرد تا تولید متمدنانه محقق شود. یک پمپ خنککننده در مخزن خنککننده نوار نقاله تراشه وجود دارد که میتواند برای خنکسازی داخلی + خنکسازی خارجی ابزار برای اطمینان از عملکرد و عمر مفید ابزار استفاده شود و مایع خنککننده قابل بازیافت است.
3سیستم کنترل عددی تمام دیجیتال:
۳.۱ با قابلیت شکستن براده، میتوان زمان شکستن براده و چرخه شکستن براده را روی رابط انسان و ماشین تنظیم کرد.
۳.۲. با عملکرد بلند کردن ابزار، میتوان فاصله بلند کردن ابزار را در رابط انسان و ماشین تنظیم کرد. وقتی به فاصله مورد نظر رسید، ابزار به سرعت بلند میشود و سپس برادهها دور ریخته میشوند و سپس به سرعت به سطح حفاری منتقل میشوند و به طور خودکار به کار تبدیل میشوند.
۳.۲. جعبه کنترل عملیات متمرکز و واحد دستی، سیستم کنترل عددی را اتخاذ کرده و به رابط USB و صفحه نمایش کریستال مایع LCD مجهز شدهاند. به منظور تسهیل برنامهریزی، ذخیرهسازی، نمایش و ارتباط، رابط عملیات دارای عملکردهایی مانند گفتگوی انسان و ماشین، جبران خطا و زنگ هشدار خودکار است.
۳.۲. این تجهیزات قابلیت پیشنمایش و بررسی مجدد موقعیت سوراخ قبل از پردازش را دارند و عملیات بسیار راحت است.
4روغن کاری خودکار
جفت ریلهای راهنمای خطی دقیق ماشین، جفت پیچهای ساچمهای دقیق و سایر جفتهای حرکتی با دقت بالا مجهز به سیستمهای روانکاری خودکار هستند. پمپ روانکاری خودکار، روغن تحت فشار را خارج میکند و محفظه روغن روانکار کمی، روغن را وارد میکند. هنگامی که محفظه روغن با روغن پر میشود و فشار سیستم به 1.4 تا 1.75 مگاپاسکال افزایش مییابد، سوئیچ فشار در سیستم بسته میشود، پمپ متوقف میشود و همزمان شیر تخلیه تخلیه میشود. هنگامی که فشار روغن در جاده به زیر 0.2 مگاپاسکال کاهش مییابد، روانکار کمی شروع به پر کردن نقطه روانکاری میکند و یک بار پر کردن روغن را کامل میکند. با توجه به مقدار دقیق روغن تأمین شده توسط روغنکار کمی و قابلیت تشخیص فشار سیستم، تأمین روغن قابل اعتماد است و تضمین میکند که یک لایه روغن روی سطح هر جفت سینماتیک وجود دارد که اصطکاک و سایش را کاهش میدهد و از آسیب به ساختار داخلی ناشی از گرمای بیش از حد جلوگیری میکند تا دقت و عمر دستگاه تضمین شود.
5. ماشینمحیط استفاده:
منبع تغذیه: سه فاز AC380V±10%, 50Hz±1 دمای محیط: -10°~45°
6معیارهای پذیرش:
JB/T10051-1999 "مشخصات فنی عمومی سیستم هیدرولیک ماشینهای برش فلز"
7پارامترهای فنی:
| مدل | 2050-5Z | |
| حداکثر اندازه قطعه کار پردازش شده | طول × عرض × ارتفاع (میلیمتر) | ۵۰۰۰×۲۰۰۰×۱۵۰۰ |
| اندازه میز کار | طول × عرض (میلیمتر) | ۵۰۰۰ * ۲۰۰۰ |
| حرکت جهت پایه سر قدرت | حرکت به جلو و عقب (میلیمتر) | ۵۰۰۰ |
| سر قدرت بالا و پایین | حرکت بالا و پایین قوچ (میلی متر) | ۱۵۰۰ |
|
سر قدرتی حفاری از نوع رم افقی سر قدرتی ۱ ۲ | تعداد (۲ عدد) | ۲ |
| مخروطی اسپیندل | بی تی ۵۰ | |
| قطر حفاری (میلیمتر) | Φ2-Φ60 | |
| قطر ضربه (میلیمتر) | M3-M30 | |
| سرعت اسپیندل (r/min) | 30 تا 3000 | |
| قدرت موتور سروو اسپیندل (کیلووات) | ۲۲*۲ | |
| حرکت به چپ و راست (میلیمتر) | ۶۰۰ | |
| دقت موقعیتیابی دوطرفه | 300 میلیمتر * 300 میلیمتر | ±۰.۰۲۵ |
| دقت موقعیتیابی تکرار دو جهته | 300 میلیمتر * 300 میلیمتر | ±۰.۰۲ |
دسته بندی محصولات
-

مرکز ماشینکاری CNC با استحکام بالا سری VC با ...
-

راهنمای خطی ستونی متحرک افقی سری HP ...
-

راهنمای خطی ستونی متحرک افقی سری HT ...
-

ماشین آلات ماشینکاری CNC چهار مسیره سنگین سری VS
-

مرکز ماشینکاری CNC سری V با استحکام بالا
-

مرکز ماشینکاری CNC دو ستونه سری X
-

مرکز ماشینکاری CNC افقی 5 محوره TKG1600
-

مرکز کامپوزیت تراشکاری و فرزکاری عمودی CNC
-

مرکز ماشینکاری CNC با سرعت بالا سری GM
-

فرزکاری CNC با سرعت بالا سری GT
-

تراش CNC دو اسپیندل SK32
-

مرکز ماشینکاری عمودی CNC RFTV510 برای قطعات چرخ