


دستگاه فرز بورینگ سر مخالف BOSM -5020-5Z
1استفاده از تجهیزات:
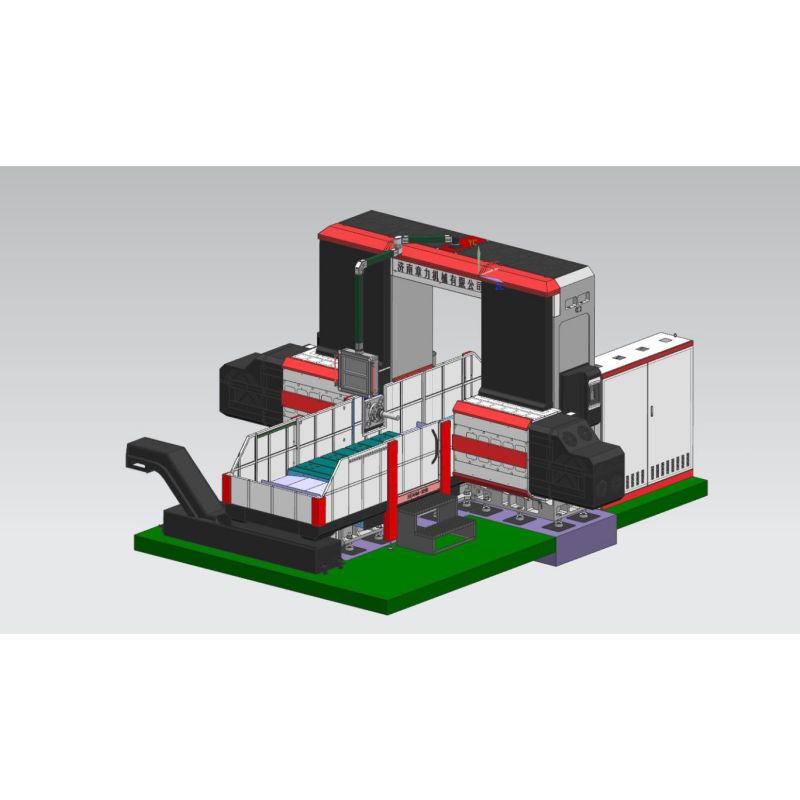
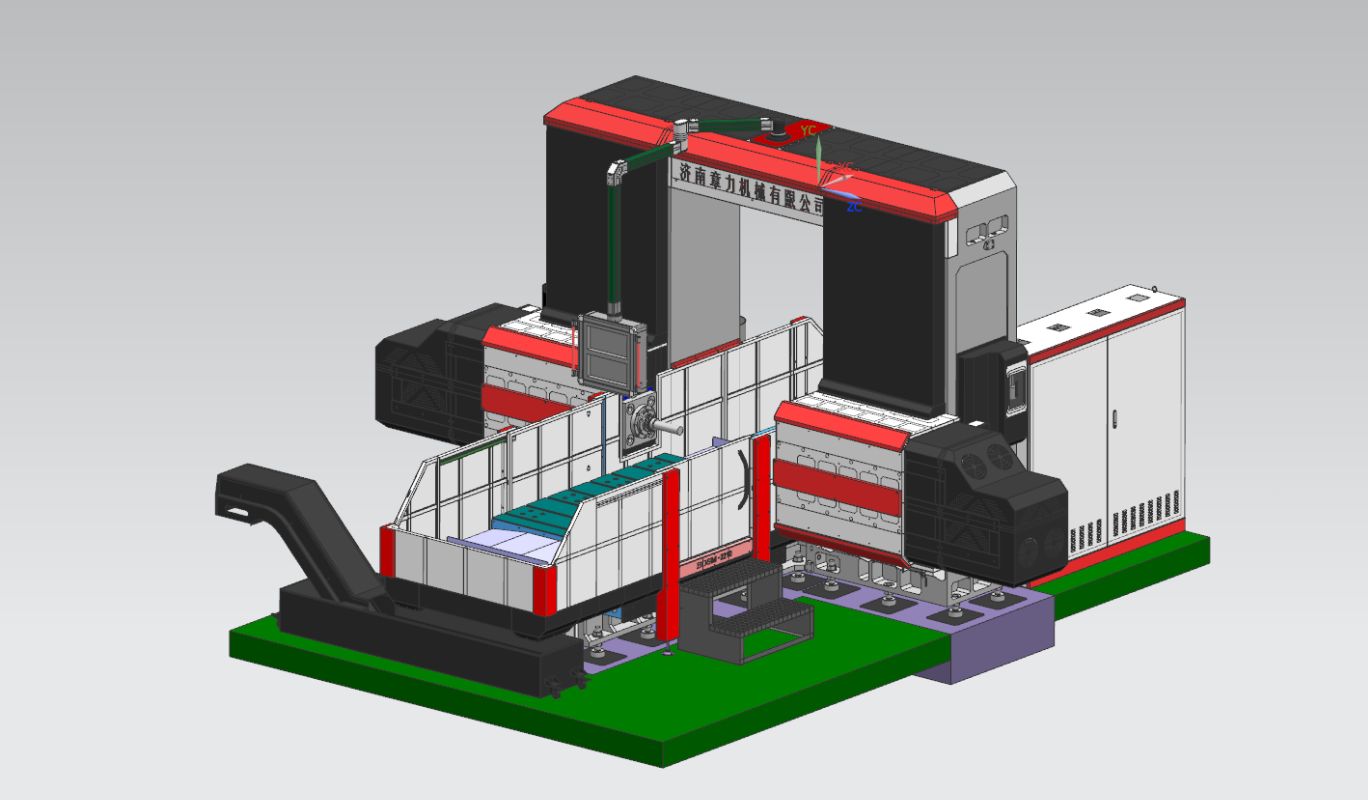
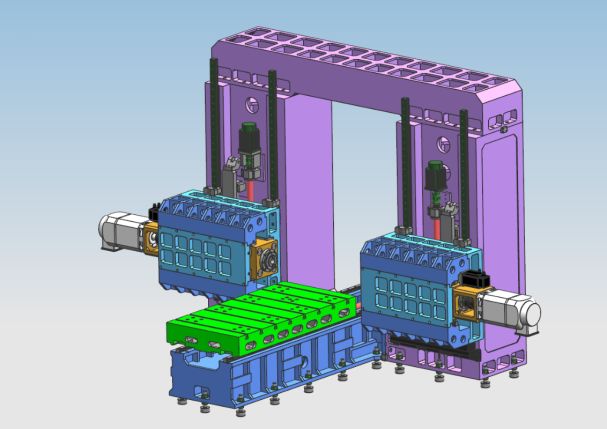
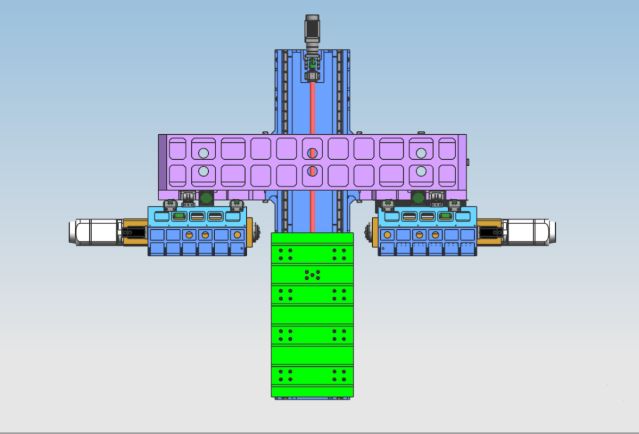
دستگاه فرز و سوراخکاری دو ستونی سر به سر CNC مدل BOSM-5020-5Z یک دستگاه ویژه برای قطعات کار متقارن ماشین آلات مهندسی است. این دستگاه مجهز به یک میز کار متحرک ویژه و دو مجموعه رم افقی است که میتواند سوراخکاری، فرزکاری، سوراخکاری و سایر پردازشهای قطعه کار را در محدوده ضربه موثر انجام دهد، قطعه کار را میتوان همزمان در محل پردازش کرد (نیازی به بستن ثانویه نیست)، سرعت بارگیری و تخلیه سریع، سرعت موقعیتیابی سریع، دقت پردازش بالا و راندمان پردازش بالا.
۲ساختار تجهیزات:
2.۱. اجزای اصلی دستگاه
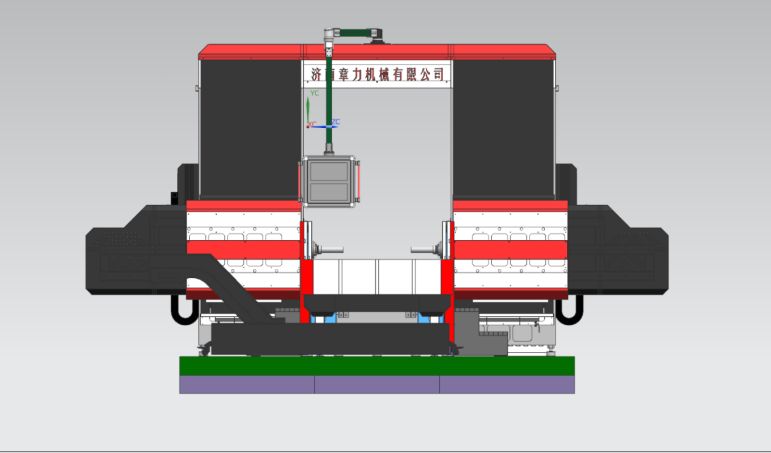
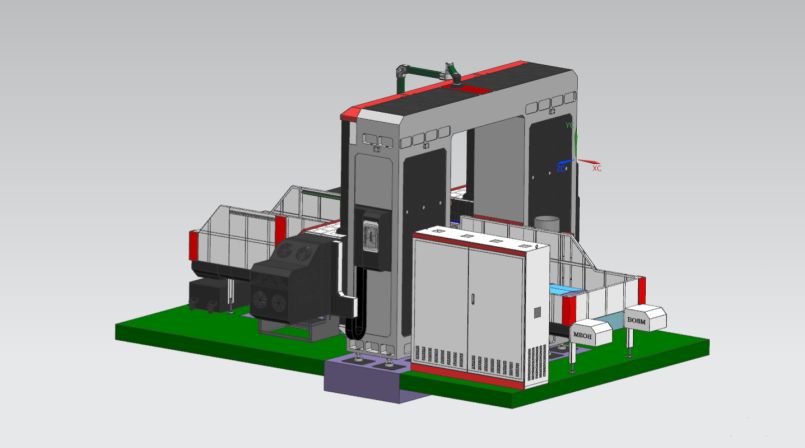
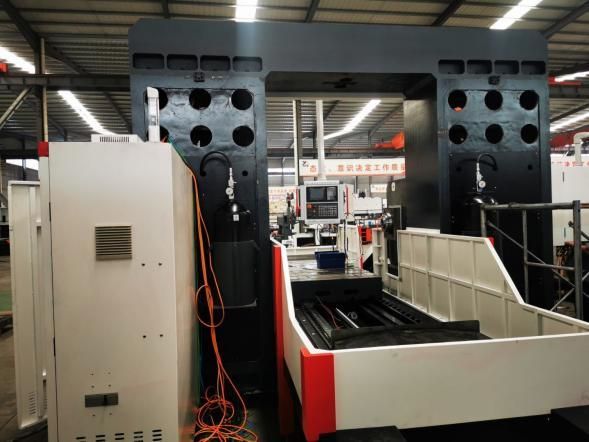
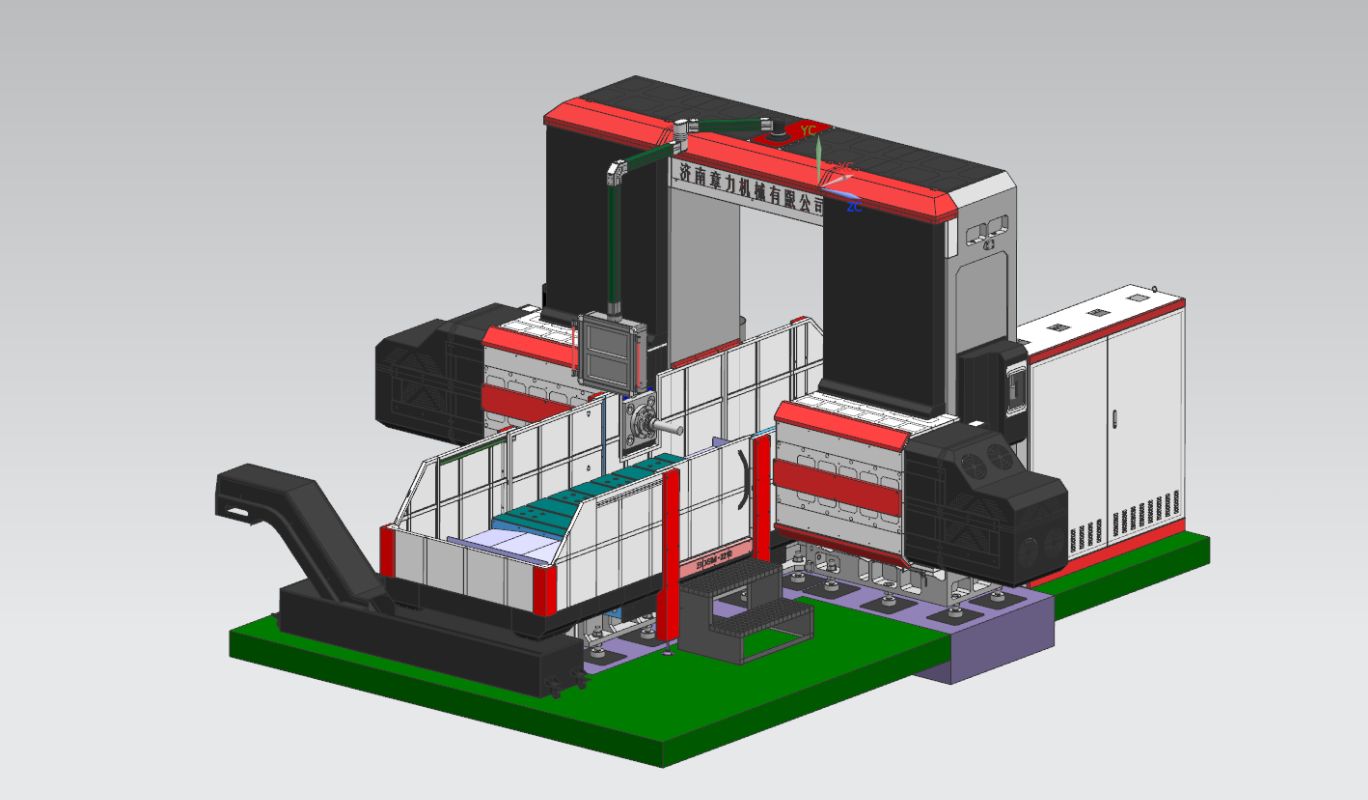
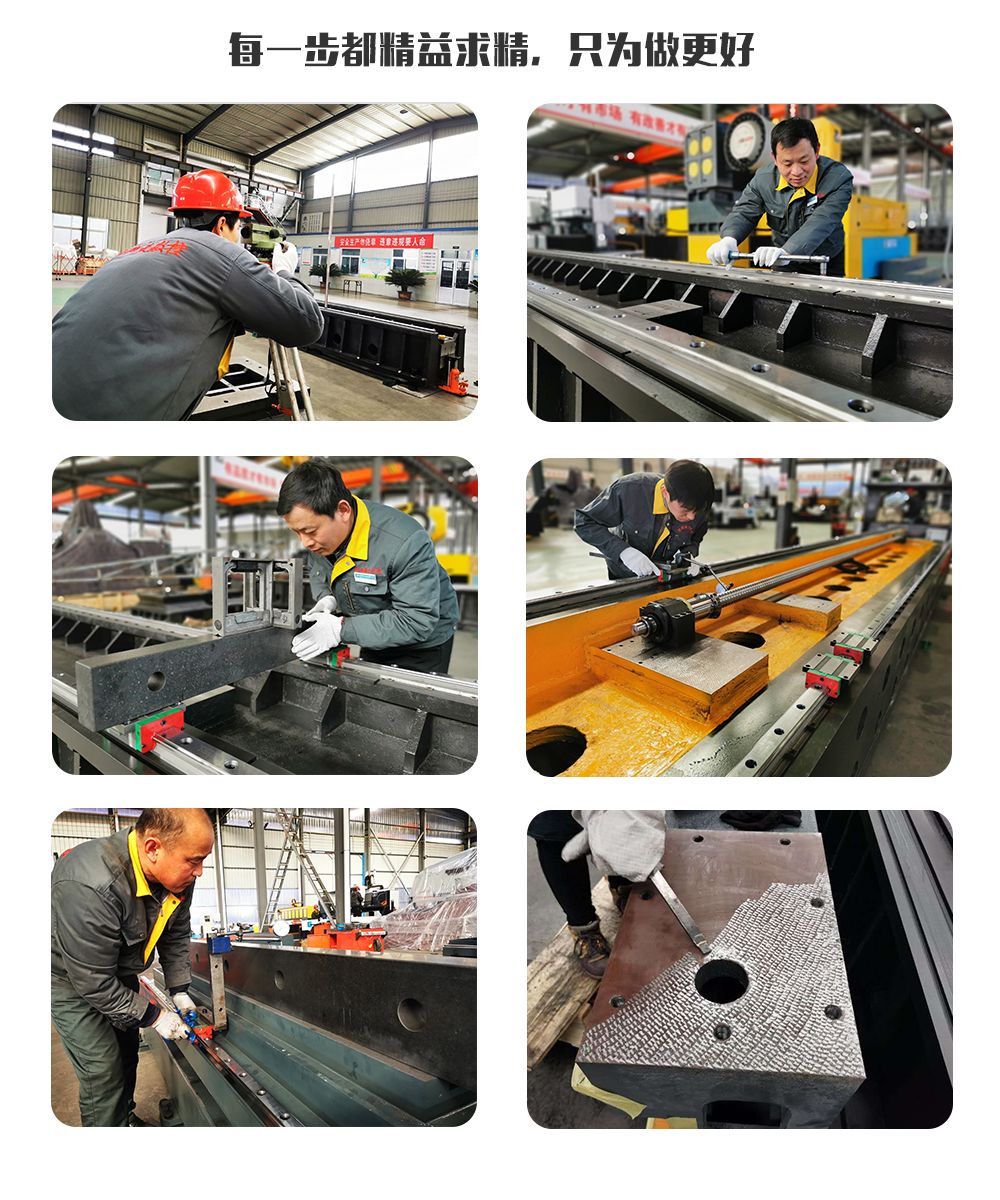
بستر، میز کار، ستونهای چپ و راست، تیرها، تیرهای اتصال دروازهای، زینها، قوچها و غیره، همگی از قالبگیری ماسهای رزینی، ریختهگری چدن خاکستری با کیفیت بالا ۲۵۰، آنیل شده در گودال ماسه داغ → پیرسازی ارتعاشی → آنیل کورهای → پیرسازی ارتعاشی→ ماشینکاری خشن → پیرسازی ارتعاشی → آنیل کورهای → پیرسازی ارتعاشی → پرداختکاری ساخته شدهاند، تنش منفی قطعات را به طور کامل از بین میبرند و عملکرد قطعات را پایدار نگه میدارند. بستر ثابت، ستونهای چپ و راست، دروازهای و میز کار متحرک هستند. دستگاه دارای فرزکاری، برش بورینگ، سوراخکاری، سوراخکاری، قلاویزکاری و سایر عملکردها است، روش خنککاری ابزار خنککاری خارجی است، دستگاه شامل ۵ محور تغذیه است که میتواند اتصال ۴ محوره، تکعمله ۵ محوره، ۲ هد قدرت، محور ماشین و هد قدرت را تحقق بخشد. در شکل زیر نشان داده شده است.
2.2. ساختار اصلی قسمت تغذیه انتقال محوری
۲.۲.۱ محور X: میز کار در امتداد ریل راهنمای تخت ثابت به صورت جانبی حرکت رفت و برگشتی دارد.
انتقال قدرت محور X: از سروو موتور AC و کاهنده سیارهای با دقت بالا برای به حرکت درآوردن میز کار از طریق انتقال قدرت پیچ ساچمهای استفاده میشود تا حرکت خطی محور X محقق شود.
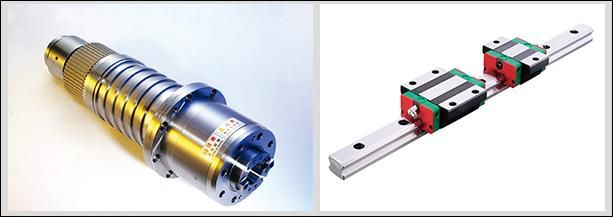
فرم ریل راهنما: دو ریل راهنمای خطی دقیق با استحکام بالا قرار دهید
۲.۲.۲.محور Y1: هد قدرت و یک پیستون به صورت عمودی در قسمت جلوی ستون نصب شدهاند و در امتداد ریل راهنمای ستون به چپ و راست حرکت رفت و برگشتی دارند.
انتقال قدرت محور Y1: از سروو موتور AC برای چرخاندن پیچ ساچمه ای و هدایت زین به حرکت و تحقق حرکت خطی محور Y1 استفاده می شود.
فرم ریل راهنما: ۴ قطعه ریل راهنمای خطی از نوع ۴۵.
۲.۲.۳.محور Y2: دومین میلهی بالابر برقی به صورت عمودی در قسمت جلویی ستون نصب شده است و در امتداد ریل راهنمای ستون به چپ و راست حرکت رفت و برگشتی دارد.
انتقال قدرت محور Y2: از سروو موتور AC برای چرخاندن پیچ ساچمه ای و ایجاد حرکت زینی جهت تحقق حرکت خطی محور Y1 استفاده می شود.
فرم ریل راهنما: 4 قطعه ریل راهنمای خطی از نوع 45
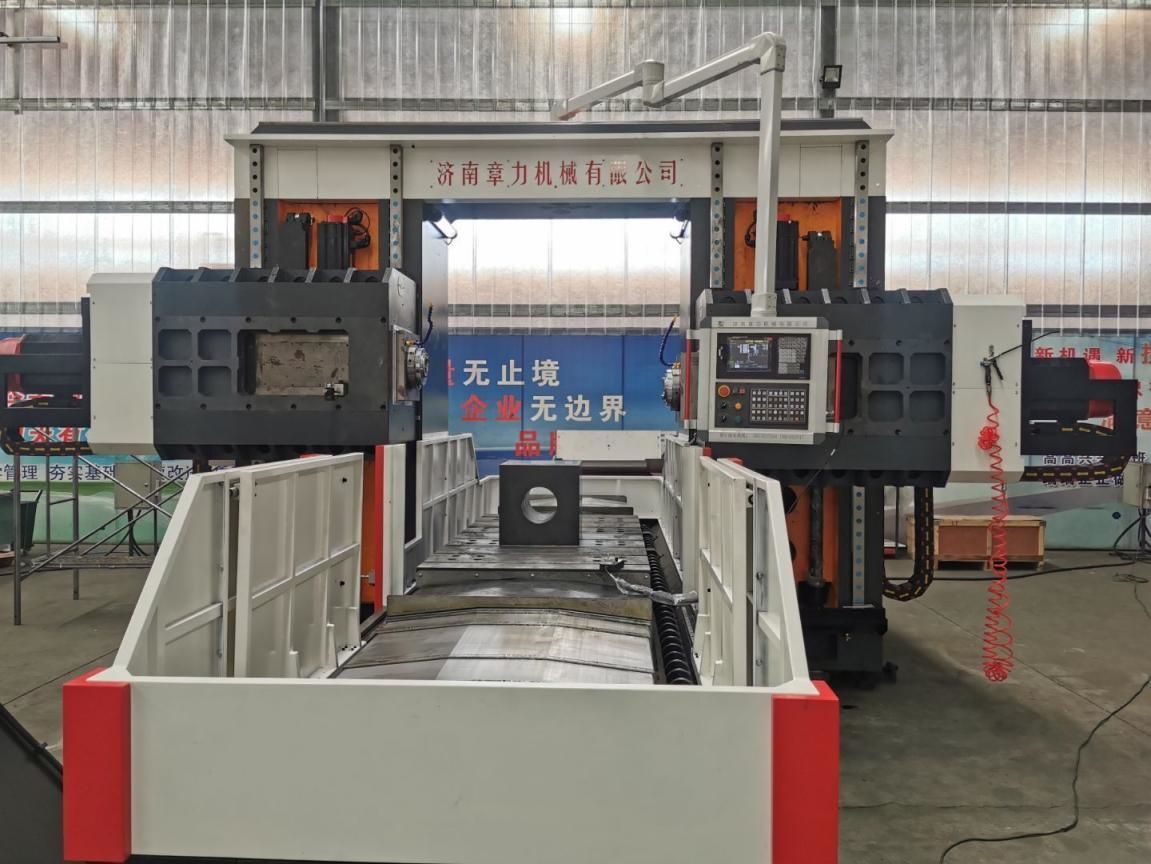
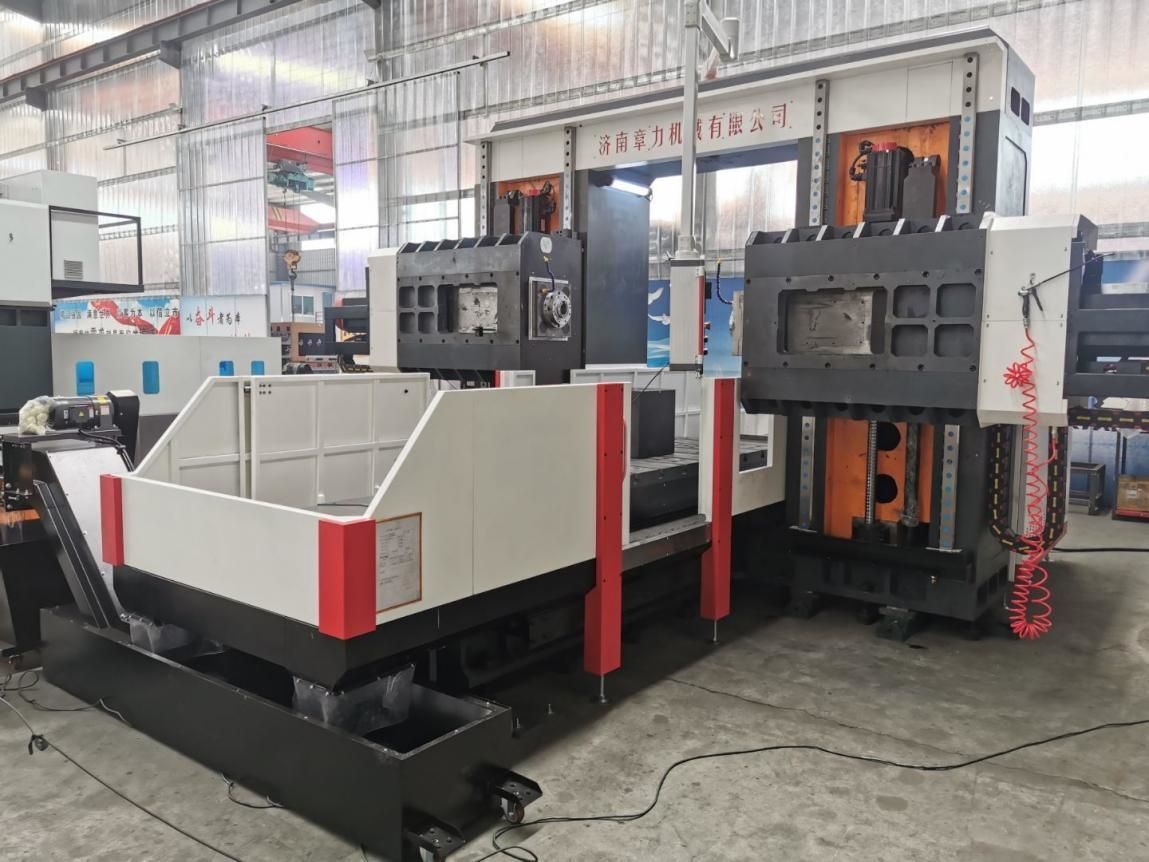
۲.۲.۴ محور Z1: زین کشویی هد پاور به صورت عمودی در قسمت جلویی ستون سمت راست نصب شده است و در امتداد ریل راهنمای ستون به بالا و پایین حرکت رفت و برگشتی دارد.
انتقال قدرت محور Z1: از سروو موتور AC و کاهنده سیارهای با دقت بالا برای هدایت رام و حرکت آن از طریق پیچ ساچمهای و تحقق حرکت خطی محور Z1 استفاده میشود.
فرم ریل راهنما: ۲ ریل راهنمای خطی از نوع ۶۵
۲.۲.۵ محور Z2: زین سرسره پاور هد به صورت عمودی در قسمت جلویی ستون سمت راست نصب شده است و در امتداد ریل راهنمای ستون به بالا و پایین حرکت رفت و برگشتی دارد.
انتقال قدرت محور Z1: از سروو موتور AC به همراه کاهنده سیارهای با دقت بالا برای هدایت رام و حرکت آن از طریق پیچ ساچمهای و تحقق حرکت خطی محور Z2 استفاده میشود.
فرم ریل راهنما: ۲ ریل راهنمای خطی از نوع ۶۵
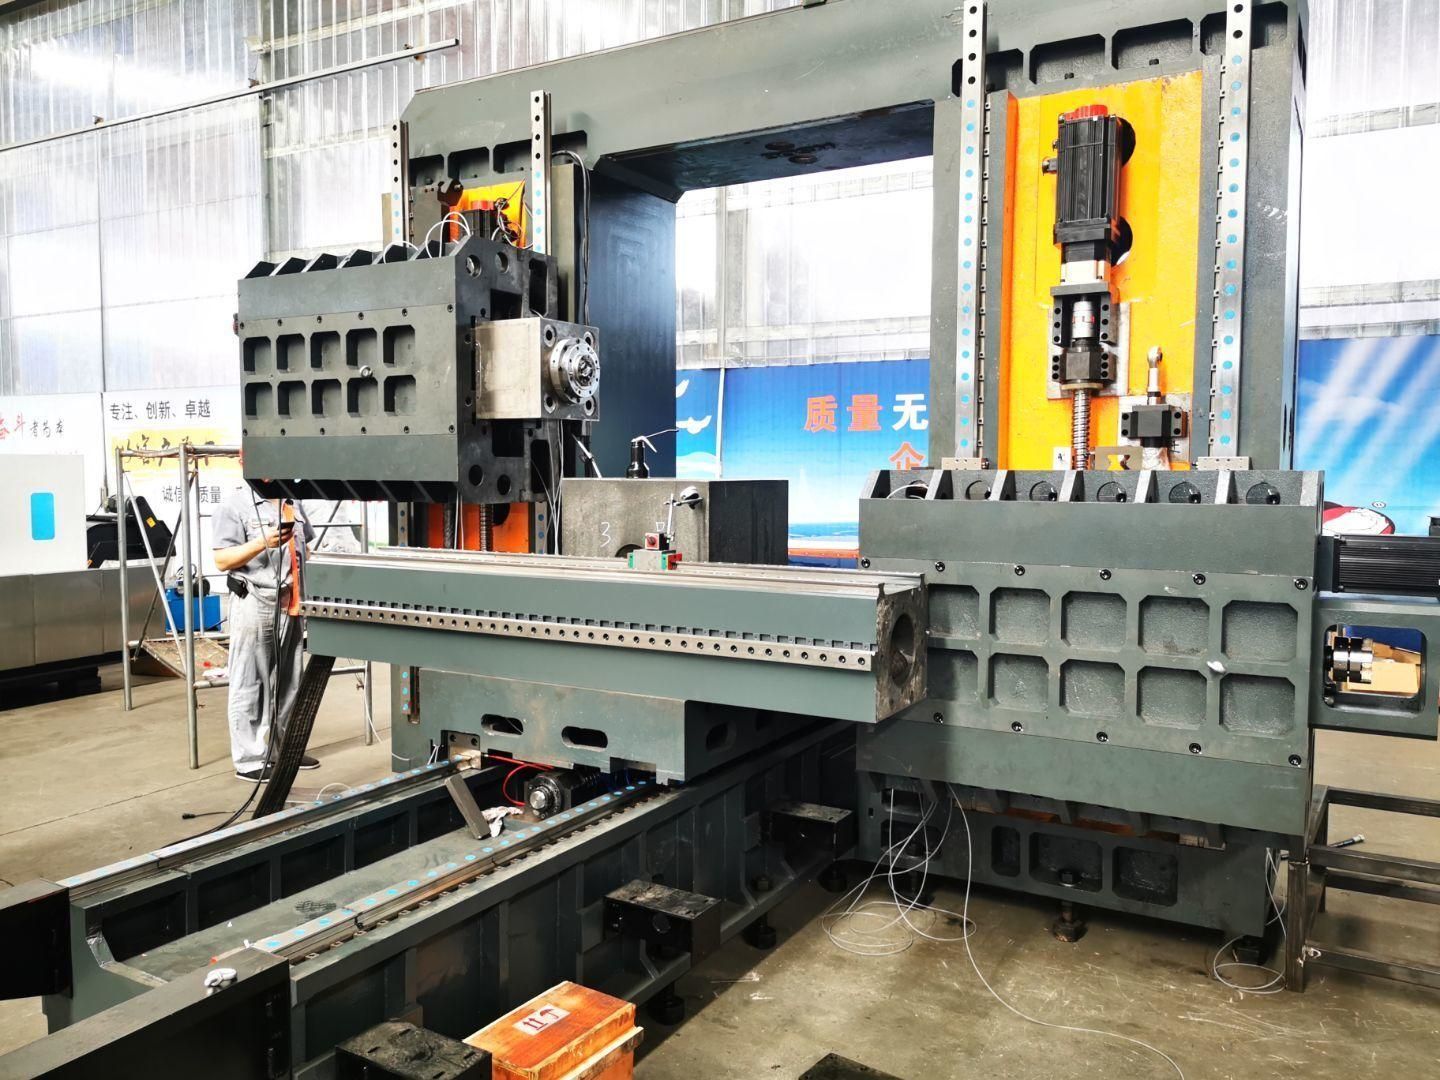
ستون ریختهگری HT250 با کیفیت بالا، ۲ قطعه ریل راهنمای خطی سنگین از نوع ۶۵
سر مته و فرز (شامل سر مته ۱ و ۲) یک رم مربعی مرکب است و جهت حرکت توسط ۴ ریل راهنمای غلتکی خطی هدایت میشود. این درایو از یک سروو موتور AC برای به حرکت درآوردن جفت پیچ ساچمهای دقیق استفاده میکند. این دستگاه مجهز به یک میله تعادل نیتروژنی است. ظرفیت تحمل سر دستگاه را روی پیچ و سروو موتور کاهش میدهد. موتور محور Z دارای عملکرد ترمز خودکار است. در صورت قطع برق، ترمز خودکار شفت موتور را محکم نگه میدارد تا نتواند بچرخد. هنگام کار، وقتی مته به قطعه کار برخورد نمیکند، به سرعت تغذیه میشود. وقتی مته به قطعه کار برخورد میکند، به طور خودکار به تغذیه کاری تغییر میکند. وقتی مته به قطعه کار نفوذ میکند، به طور خودکار به حالت عقبگرد سریع تغییر میکند. وقتی انتهای مته از قطعه کار خارج میشود و به موقعیت تنظیم شده میرسد، برای گردش خودکار به موقعیت سوراخ بعدی حرکت میکند. و میتواند عملکردهای سوراخکاری کور، فرزکاری، پخزنی، شکستن براده، حذف خودکار براده و غیره را انجام دهد که باعث بهبود بهرهوری نیروی کار میشود.
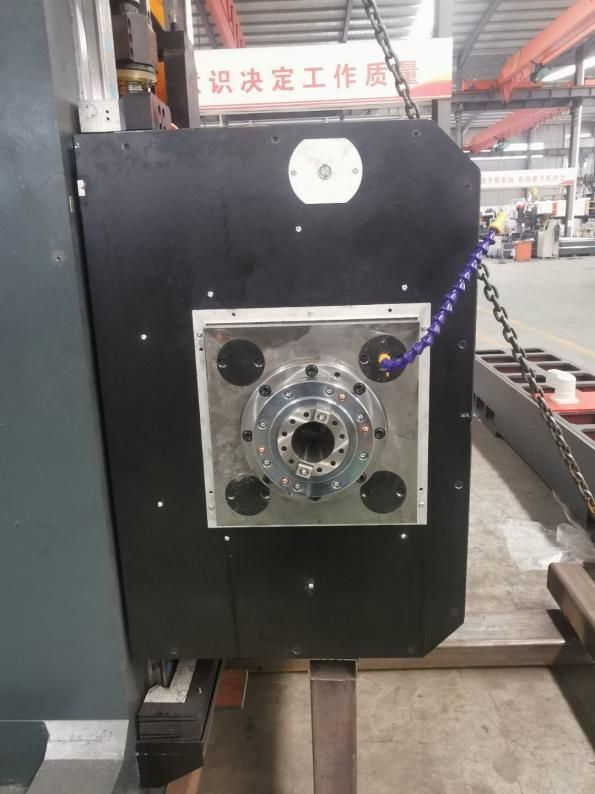
هد پاور رم مربعی مرکب با کورس حرکتی ۵۰۰ میلیمتری، به جای اینسرتهای سنتی، از ریلهای خطی استفاده میکند تا دقت هدایت را تا حد زیادی بهبود بخشد و در عین حال استحکام رم مربعی را حفظ کند.
2.۳. حذف تراشه و خنکسازی
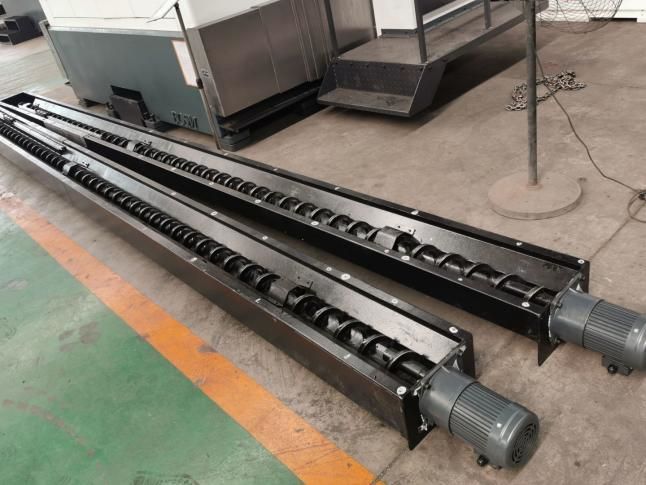
نوار نقالههای تراشه مارپیچی و زنجیرهای مسطح در دو طرف زیر میز کار نصب شدهاند و تراشهها میتوانند به طور خودکار از طریق دو مرحله صفحات مارپیچی و زنجیرهای به نوار نقاله تراشه در انتها منتقل شوند تا تولید متمدن محقق شود. یک پمپ خنککننده در مخزن خنککننده نوار نقاله تراشه وجود دارد که میتواند برای خنکسازی خارجی ابزار برای اطمینان از عملکرد و عمر مفید ابزار استفاده شود و مایع خنککننده قابل بازیافت است.
3سیستم کنترل عددی تمام دیجیتال:
۳.۱ با قابلیت شکستن براده، میتوان زمان شکستن براده و چرخه شکستن براده را روی رابط انسان و ماشین تنظیم کرد.
۳.۲. مجهز به عملکرد بلند کردن ابزار، فاصله بلند کردن ابزار را میتوان در رابط انسان و ماشین تنظیم کرد. وقتی به فاصله مورد نظر رسید، ابزار به سرعت بلند میشود، سپس برادهها دور ریخته میشوند و سپس به سرعت به سطح حفاری منتقل شده و به طور خودکار به کار تبدیل میشوند.
۳.۳ جعبه کنترل عملیات متمرکز و واحد دستی، سیستم کنترل عددی را اتخاذ کرده و به رابط USB و صفحه نمایش کریستال مایع LCD مجهز شدهاند. به منظور تسهیل برنامهریزی، ذخیرهسازی، نمایش و ارتباط، رابط عملیات دارای عملکردهایی مانند گفتگوی انسان و ماشین، جبران خطا و زنگ هشدار خودکار است.
۳.۴ این تجهیزات عملکرد پیشنمایش و بررسی مجدد موقعیت سوراخ قبل از پردازش را دارند و عملیات بسیار راحت است.
4روغن کاری خودکار
جفت ریلهای راهنمای خطی دقیق ماشین، جفت پیچهای ساچمهای دقیق و سایر جفتهای حرکتی با دقت بالا مجهز به سیستمهای روانکاری خودکار هستند. پمپ روانکاری خودکار، روغن تحت فشار را خارج میکند و محفظه روغن روانکار کمی وارد روغن میشود. پس از پر شدن محفظه روغن با روغن، هنگامی که فشار سیستم به 1.4-1.75 مگاپاسکال افزایش مییابد، سوئیچ فشار در سیستم بسته میشود، پمپ متوقف میشود و همزمان شیر تخلیه تخلیه میشود. هنگامی که فشار روغن در جاده به زیر 0.2 مگاپاسکال کاهش مییابد، روانکار کمی شروع به پر کردن نقطه روانکاری میکند و یک پر کردن روغن را کامل میکند. به دلیل تأمین دقیق روغن انژکتور روغن کمی و تشخیص فشار سیستم، تأمین روغن قابل اعتماد است و اطمینان حاصل میشود که یک لایه روغن روی سطح هر جفت سینماتیک وجود دارد که اصطکاک و سایش را کاهش میدهد و از آسیب به ساختار داخلی ناشی از گرمای بیش از حد جلوگیری میکند تا دقت و عمر دستگاه تضمین شود. در مقایسه با جفت ریل راهنمای کشویی، جفت ریل راهنمای خطی غلتان مورد استفاده در این دستگاه دارای یک سری مزایا است:
① حساسیت حرکت بالا است، ضریب اصطکاک ریل راهنمای غلتکی کوچک است، فقط 0.0025 ~ 0.01، و قدرت رانندگی بسیار کاهش یافته است، که فقط معادل 1/10 ماشین آلات معمولی است.
② تفاوت بین اصطکاک پویا و استاتیک بسیار کم است و عملکرد پیگیری عالی است، یعنی فاصله زمانی بین سیگنال رانندگی و عمل مکانیکی بسیار کوتاه است که منجر به بهبود سرعت پاسخ و حساسیت سیستم کنترل عددی میشود.
③ برای حرکت خطی با سرعت بالا مناسب است و سرعت لحظهای آن حدود 10 برابر بیشتر از ریلهای راهنمای کشویی است.
④ میتواند حرکت بدون شکاف را محقق کند و استحکام حرکتی سیستم مکانیکی را بهبود بخشد.
⑤ تولید شده توسط تولیدکنندگان حرفه ای، دارای دقت بالا، تطبیق پذیری خوب و نگهداری آسان است.
5.بازرسی لیزری سه محوره:
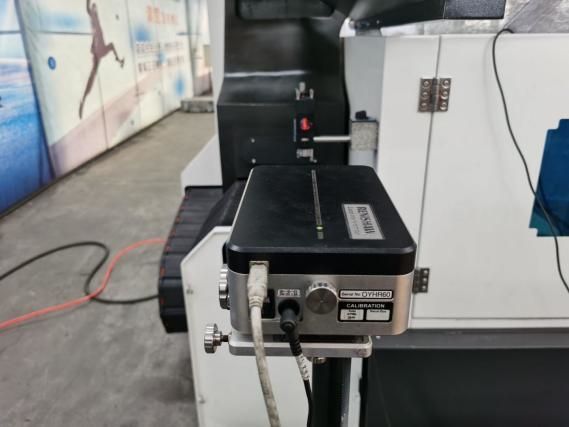
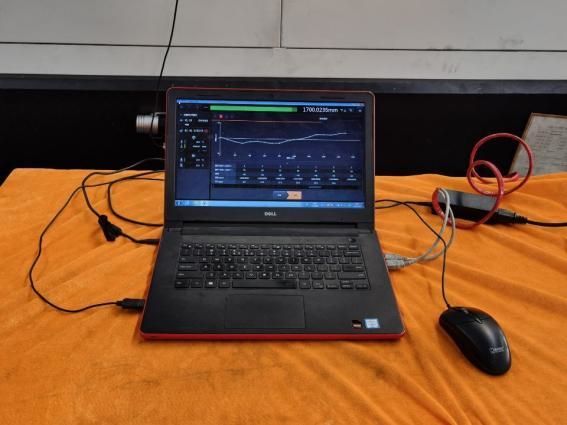
هر دستگاه بوسمن توسط تداخلسنج لیزری شرکت RENISHAW در بریتانیا کالیبره میشود تا خطای گام، لقی، دقت موقعیتیابی، دقت موقعیتیابی تکراری و غیره را به دقت بررسی و جبران کند تا از پایداری دینامیکی، استاتیکی و دقت پردازش دستگاه اطمینان حاصل شود. بازرسی میله ساچمهزنی هر دستگاه از یک میله ساچمهزنی ساخت شرکت RENISHAW بریتانیا برای کالیبره کردن دقت دایره واقعی و دقت هندسی دستگاه استفاده میکند و همزمان آزمایشهای برش دایرهای را انجام میدهد تا از دقت ماشینکاری سهبعدی و دقت دایرهای دستگاه اطمینان حاصل شود.
6محیط استفاده از دستگاه:
۶.۱ الزامات محیطی استفاده از تجهیزات
حفظ دمای محیط در یک سطح ثابت، یک عامل اساسی برای ماشینکاری دقیق است.
(1) الزامات دمای محیط موجود از -10 درجه سانتیگراد تا 35 درجه سانتیگراد است، وقتی دمای محیط 20 درجه سانتیگراد است، رطوبت باید 40٪ تا 75٪ باشد.
(2) برای حفظ دقت استاتیک دستگاه در محدوده مشخص شده، دمای بهینه محیط باید 15 تا 25 درجه سانتیگراد باشد و اختلاف دما نباید از ±2 درجه سانتیگراد در 24 ساعت تجاوز کند.
۶.۲ ولتاژ منبع تغذیه: ۳ فاز، ۳۸۰ ولت، در محدوده نوسان ولتاژ ±۱۰٪، فرکانس منبع تغذیه: ۵۰ هرتز.
۶.۳ اگر ولتاژ در محل استفاده ناپایدار باشد، دستگاه باید به منبع تغذیه تثبیت شده مجهز شود تا عملکرد عادی دستگاه تضمین شود.
۶.۴ دستگاه باید دارای اتصال زمین قابل اعتماد باشد: سیم اتصال زمین از جنس مس است، قطر سیم نباید کمتر از ۱۰ میلیمتر مربع باشد و مقاومت اتصال زمین باید کمتر از ۴ اهم باشد.
۶.۵ برای اطمینان از عملکرد عادی تجهیزات، اگر هوای فشرده منبع هوا نتواند الزامات منبع هوا را برآورده کند، باید قبل از ورود هوای دستگاه، مجموعهای از دستگاههای تصفیه منبع هوا (رطوبتزدایی، چربیزدایی، فیلتراسیون) اضافه شود.
۶.۶ تجهیزات را از نور مستقیم خورشید، منابع ارتعاش و گرما، ژنراتورهای فرکانس بالا، دستگاههای جوشکاری الکتریکی و غیره دور نگه دارید تا از خرابی دستگاه یا از دست رفتن دقت آن جلوگیری شود.
7پارامترهای فنی:
| مدل | ۵۰۲۰-۵Z | |
| حداکثر اندازه قطعه کار پردازش شده | طول × عرض × ارتفاع (میلیمتر) | ۵۰۰۰×۲۰۰۰×۲۵۰۰ |
| حداکثر تغذیه گانتری | عرض (میلیمتر) | ۲۳۰۰ |
| اندازه میز کار | طول × عرض (میلیمتر) | ۵۰۰۰ * ۲۰۰۰ |
| سفر روی میز | میز کار به جلو و عقب حرکت میکند (میلیمتر) | ۵۰۰۰ |
| بالابر دو قوچی به بالا و پایین | حرکت بالا و پایین قوچ (میلی متر) | ۲۵۰۰ |
| سر قدرتی حفاری از نوع قوچ افقی یک و دو | تعداد (2) | ۲ |
| سر قدرتی حفاری از نوع قوچ افقی یک و دو | مخروطی اسپیندل | بی تی ۵۰ |
| سرعت اسپیندل (r/min) | 30 تا 5000 | |
| قدرت موتور سروو اسپیندل (کیلووات) | ۳۷*۲ | |
| فاصله بین مراکز انتهای دماغه دو اسپیندل (میلیمتر) | 1500-2500 میلیمتر | |
| کورس چپ و راست تک کوبه (میلیمتر) | ۵۰۰ | |
| ضربه چپ و راست کوبه دوتایی (میلیمتر) | ۱۰۰۰ | |
| دقت موقعیتیابی دوطرفه | 300 میلیمتر * 300 میلیمتر | ±۰.۰۲۵ |
| دقت موقعیتیابی تکرار دو جهته | 300 میلیمتر * 300 میلیمتر | ±۰.۰۲ |
| وزن ناخالص (تن) | (حدود) ۵۵ | وزن ناخالص (تن) |
دسته بندی محصولات
-

مرکز ماشینکاری CNC با استحکام بالا سری VC با ...
-

راهنمای خطی ستونی متحرک افقی سری HP ...
-

راهنمای خطی ستونی متحرک افقی سری HT ...
-

ماشین آلات ماشینکاری CNC چهار مسیره سنگین سری VS
-

مرکز ماشینکاری CNC سری V با استحکام بالا
-

مرکز ماشینکاری CNC دو ستونه سری X
-

مرکز ماشینکاری CNC افقی 5 محوره TKG1600
-

مرکز کامپوزیت تراشکاری و فرزکاری عمودی CNC
-

مرکز ماشینکاری CNC با سرعت بالا سری GM
-

فرزکاری CNC با سرعت بالا سری GT
-

تراش CNC دو اسپیندل SK32
-

مرکز ماشینکاری عمودی CNC RFTV510 برای قطعات چرخ