


یک موفقمرکز تراشکاری CNCسرمایهگذاری مستلزم شناسایی عوامل ضروری است. برنامهریزی استراتژیک، این خرید را هدایت میکند. بازار جهانی مراکز ماشینکاری و تراشکاری CNC رشد قابل توجهی را پیشبینی میکند، با ...نرخ رشد مرکب سالانه ۶.۶٪ از ۲۰۲۴ تا ۲۰۳۰بخش پرسرعت آن پیشبینی میکند که۵.۸٪ نرخ رشد مرکب سالانه بین سالهای ۲۰۲۵ تا ۲۰۳۵این گسترش، نیاز به تصمیمگیریهای آگاهانه را برجسته میکند.سازنده تراش CNC چند منظورهگزینههای مختلفی را ارائه میدهد. درکدقت مرکز تراشکاریبسیار مهم است. خریداران اغلب میپرسند، "تفاوت بین مرکز چرخش CNC و تراش CNC چیست؟«و»چگونه بین مراکز تراش عمودی و افقی انتخاب کنیم؟«ده نکتهی حیاتی، راهنمای یک خرید آگاهانه هستند.»
نکات کلیدی
- نیازهای تولیدی و الزامات قطعه خود را درک کنید. این به شما کمک میکند تا اندازه و قدرت مناسب دستگاه را انتخاب کنید.
- نگاه کنمشخصات دستگاهمانند قدرت اسپیندل و گزینههای ابزار. این ویژگیها بر عملکرد دستگاه تأثیر میگذارند.
- سیستم کنترل و نرمافزار را بررسی کنید. آنها استفاده از دستگاه و اتصال آن به سایر سیستمها را آسان میکنند.
- دقت دستگاه و نحوهی مدیریت گرما و ارتعاشات توسط آن را در نظر بگیرید. این تضمین میکندقطعات با کیفیت بالا.
- به کل هزینه فکر کنید، نه فقط قیمت. این شامل هزینههای جاری، نگهداری و ارزش آینده میشود.
نیازهای تولید و الزامات قطعه برای مرکز تراشکاری CNC شما
انتخاب یکمرکز تراشکاری CNCبا درک روشنی از نیازهای تولید و الزامات قطعه آغاز میشود. این عوامل مستقیماً بر مشخصات و قابلیتهای لازم دستگاه تأثیر میگذارند.
قابلیتهای اندازه و وزن قطعات
ابعاد فیزیکی و وزن قطعاتی که یک کارگاه قصد تولید آنها را دارد، از ملاحظات اساسی هستند. ظرفیت یک دستگاه باید بزرگترین و سنگینترین اجزا را در خود جای دهد. به عنوان مثال، عملیات تراشکاری CNC طیف وسیعی از اندازههای قطعات را مدیریت میکند.
| دسته بندی اندازه قطعه | ابعاد (میلیمتر) | ابعاد (اینچ) |
|---|---|---|
| حداقل | ۲×۲ | ۰.۰۷۹×۰.۰۷۹ |
| حداکثر | ۲۰۰×۵۰۰ | ۷.۹×۱۹.۷ |
مشخصات دستگاه مانند فاصله بین مراکز، حداکثر طول قطعه را تعیین میکند، که اغلب حدود ۵۰۰ میلیمتر (۱۹.۷ اینچ) است. میزان تاب خوردن روی تخت، حداکثر قطر قطعه را تعیین میکند، که معمولاً حدود ۲۰۰ میلیمتر (۷.۹ اینچ) است. خریداران باید مطمئن شوند که مرکز تراشکاری CNC انتخاب شده میتواند قطعات مورد نظر آنها را به صورت فیزیکی نگه داشته و ماشینکاری کند.
انواع مواد برای پردازش
نوع موادی که یک کارگاه فرآوری میکند، به طور قابل توجهی بر انتخاب ماشین و ابزار تأثیر میگذارد. مواد مختلف دارای سطوح سختی متفاوتی هستند که به قدرت ماشین و ابزارهای برش خاصی نیاز دارند.
| رده سختی مواد | سختی راکول (HRC) | انواع تراش CNC معمولی |
|---|---|---|
| آلیاژهای سخت ماشینکاری شده | ۴۵–۷۰ اچ آر سی | تراشهای CNC با گشتاور بالا |
| مواد صنعتی با سختی متوسط | ۲۵–۴۵ اچ آر سی | تراشهای افقی CNC |
| فلزات نرم و به راحتی ماشینکاری شده | <25 HRC | هر نوع تراش CNC (شامل ماشینهای اسپیندل سطح مبتدی، رومیزی و پرسرعت) |
ابزارهای استاندارد CNC عموماً در ... به یک حد عملی میرسند.ورق گرم ۴۰ماشینکاری مواد بالاتر از HRC 50 اغلب نیاز به تنظیمات تخصصی دارد که میتواند زمان و هزینه ماشینکاری را دو برابر کند. به عنوان مثال، فولادهای کربنی/آلیاژ مانند ۴۱۴۰ به طور استاندارد تا HRC 35 ماشینکاری میشوند. آنها بالاتر از HRC 40 چالش برانگیز میشوند. فولادهای ضد زنگ مانند ۳۰۴ تا HRC 30 کارآمد هستند و فراتر از HRC 35 دشوار میشوند. فولادهای ابزاری مانند A2 تا HRC 45 قابل ماشینکاری هستند، اما تنظیمات تخصصی بالاتر از HRC 50 ضروری است. آلیاژهای آلومینیوم معمولاً هیچ محدودیت سختی برای ماشینکاری CNC ندارند.
حجم تولید و توان عملیاتی
حجم تولید و توان عملیاتی مورد نیاز، سرعت، کارایی و پتانسیل اتوماسیون دستگاه را تعیین میکند. تولید با حجم بالا نیازمند زمان چرخه سریعتر و عملکرد قابل اعتماد است. کارگاههایی که مقادیر زیادی قطعات تولید میکنند از ویژگیهایی مانند تغذیهکنندههای خودکار بار و ادغام رباتیک بهره میبرند. این موارد اضافی، مداخله دستی را به حداقل رسانده و عملکرد مداوم را به حداکثر میرسانند. برعکس، کارهای با حجم کمتر یا نمونه اولیه ممکن است به چنین اتوماسیون گستردهای نیاز نداشته باشند. توانایی دستگاه در حفظ خروجی ثابت در دورههای طولانی برای دستیابی به اهداف تولید بسیار مهم است.
مشخصات و قابلیتهای دستگاه تراش CNC
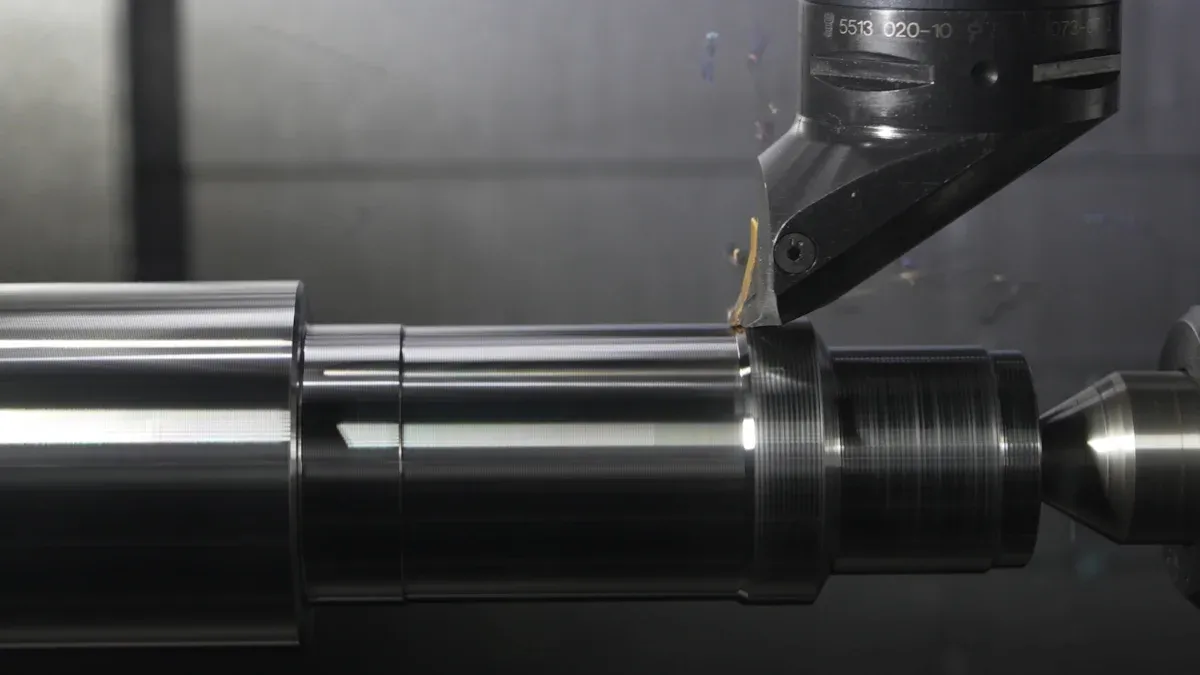
مشخصات و قابلیتهای ماشینآلات مستقیماً بر توانایی یک کارگاه در تولید قطعات به طور کارآمد و دقیق تأثیر میگذارد. خریداران باید این جنبههای فنی را به دقت ارزیابی کنند.
پیکربندی و توان اسپیندل
اسپیندل قلب هر عملیات تراشکاری است. پیکربندی و قدرت آن، توانایی برش دستگاه را تعیین میکند. سرعت اسپیندل، که با دور در دقیقه (RPM) اندازهگیری میشود، سرعت چرخش قطعه کار را تعیین میکند. RPM های بالا برای قطرهای کوچکتر و مواد نرمتر بسیار مهم هستند. گشتاور اسپیندل، نیروی چرخشی، برای ماشینکاری قطرهای بزرگتر و مواد سختتر ضروری است. یک اسپیندل قدرتمند، حذف کارآمد مواد را تضمین میکند و زمان چرخه را کاهش میدهد. کارگاهها باید مشخصات اسپیندل را با اندازه قطعات و نوع مواد معمول خود مطابقت دهند.
گزینههای برجک و ابزار
برجک، ابزارهای برش را نگه میدارد و آنها را به قطعه کار ارائه میدهد. طراحی آن به طور قابل توجهی بر تطبیقپذیری و کارایی ماشینکاری تأثیر میگذارد. برجکها در پیکربندیهای مختلفی مانند VDI (انجمن مهندسان آلمانی) یا BMT (ابزار نصب شده روی پایه) عرضه میشوند که هر کدام استحکام و قابلیتهای نگهداری ابزار متفاوتی را ارائه میدهند. تعداد ایستگاههای ابزار روی برجک تعیین میکند که دستگاه بدون دخالت دست به چه تعداد ابزار مختلف میتواند دسترسی داشته باشد. ایستگاههای ابزار بیشتر امکان انجام عملیات پیچیده را در یک چیدمان واحد فراهم میکنند و زمان از کارافتادگی برای تعویض ابزار را به حداقل میرسانند.
پیکربندی محور و ابزار دقیق زنده
پیکربندی محور، قابلیتهای حرکتی دستگاه را تعریف میکند. یک تراش دو محوره ساده، عملیات تراشکاری را در امتداد محورهای X و Z انجام میدهد. ماشینهای پیشرفتهتر، مانند یک تراش چند محورهمرکز تراشکاری CNC، محورهای اضافی مانند محور Y برای سوراخکاری یا فرزکاری خارج از مرکز ارائه میدهند. ابزار زنده یک پیشرفت قابل توجه برای مرکز تراش CNC است. این به دستگاه اجازه میدهد تا عملیات فرزکاری، سوراخکاری و قلاویزکاری را بدون انتقال قطعه به دستگاه دیگری انجام دهد. ابزار زنده ارائه میدهدانعطافپذیری بیشتر در طراحی برای قطعات ماشینکاری شده با دقت بالااین امر امکان انجام فرآیندهای ماشینکاری پیچیدهتر را در یک اجرا فراهم میکند، تنظیمات را سادهتر و نیروی کار را کاهش میدهد. این قابلیت با به حداقل رساندن مراحل راهاندازی غیرضروری، دقت و تکرارپذیری را افزایش میدهد.ساخت سریعتر به دلیل چرخدندهها و یاتاقانهای پیشرفتهابزار زندهداده را حفظ میکندکه اغلب هنگام جابجایی مواد بین ماشینها از بین میرود و باعث صرفهجویی در زمان میشود. همچنین امکان انجام فرآیندهای فرزکاری متعدد را مستقیماً روی تراش، مانند گرد کردن لبه یا اضافه کردن ویژگیهای محوری/شعاعی، فراهم میکند. این امر نیاز به انتقال قطعات به دستگاه فرز CNC را از بین میبرد.
سیستم کنترل و نرمافزار برای مرکز تراشکاری CNC شما
سیستم کنترل و نرمافزار، مغز هر ماشین ابزار مدرنی را تشکیل میدهند. آنها نحوه تعامل اپراتورها با تجهیزات و نحوه اجرای عملیات پیچیده توسط دستگاه را تعیین میکنند. انتخاب سیستم کنترل مناسب، برنامهنویسی کارآمد، عملکرد قابل اعتماد و ادغام یکپارچه در یک محیط تولیدی را تضمین میکند.
برند و ویژگیهای کنترل CNC
انتخاب کنترل CNCبرندبه طور قابل توجهی بر عملکرد دستگاه و تجربه کاربر تأثیر میگذارد. تولیدکنندگان مختلف مزایای متمایزی متناسب با نیازهای مختلف تولید ارائه میدهند.
| برند | محصولات مرکز چرخش کلید | ویژگیهای کلیدی برای مراکز تراشکاری |
|---|---|---|
| اتوماسیون هاس | ماشینهای تراش CNC سری ST هاس | رابطهای کاربرپسند، گشتاور بالا، ساختار سفت و سخت، دوام، قابلیت اطمینان، قیمت مناسب. |
| دی ام جی موری | مراکز تراشکاری یونیورسال سری NLX | استحکام بالا، پایداری، دقت، راهکارهای اتوماسیون یکپارچه، دیجیتالی شدن، آمادگی برای صنعت ۴.۰. |
| مازاک | ماشینهای چندکاره سری INTEGREX | ترکیبی از تراشکاری، فرزکاری، سوراخکاری و قلاویزکاری؛ ایدهآل برای قطعات پیچیده؛ مفهوم کارخانه iSMART (ادغام IoT)، خدمات و پشتیبانی گسترده. |
| اوکوما | ماشینهای تراش CNC سری LB | قدرت، دقت، تطبیقپذیری، مفهوم سازگاری با گرما (پایداری حرارتی)، سیستم کنترل OSP-P با معماری باز (سفارشیسازی، یکپارچهسازی نرمافزار). |
| راهکارهای دوسان/دیان | تراشهای CNC | عملیات تراشکاری دقیق، قابلیتهای چند محوری، سرعت بالای اسپیندل، سیستمهای کنترل پیشرفته. |
هر برند ویژگیهای منحصر به فردی را ارائه میدهد. هاس اتوماسیون بر کاربرپسندی و قیمت مناسب تمرکز دارد. دیامجی موری بر استحکام و آمادگی برای صنعت ۴.۰ تأکید دارد. مازاک قابلیتهای چندوظیفگی را برای قطعات پیچیده ارائه میدهد. اوکوما پایداری حرارتی و کنترلهای معماری باز را فراهم میکند. دوسان/دیان سولوشنز دقت و عملکرد چندمحوری را ارائه میدهد.
برنامهنویسی و رابط کاربری
یک رابط برنامهنویسی شهودی، راهاندازی و عملکرد دستگاه را ساده میکند. اپراتورها به سیستمی نیاز دارند که بسته به سطح مهارت و پیچیدگی قطعات، امکان برنامهنویسی کارآمد با G-code یا برنامهنویسی محاورهای را فراهم کند. یک رابط کاربری با طراحی خوب، زمان آموزش را کاهش داده و خطاها را به حداقل میرساند. همچنین با ساده کردن ایجاد و اصلاح برنامه، بهرهوری را افزایش میدهد.
ادغام با سیستمهای موجود
ادغام یکپارچه با سیستمهای اجرایی تولید (MES) موجود یا سیستمهای برنامهریزی منابع سازمانی (ERP) برای کارگاههای مدرن بسیار مهم است. این اتصال امکان تبادل دادهها در لحظه (بلادرنگ)، بهبود نظارت بر تولید و بهرهوری کلی را فراهم میکند.ادغام موفق نیازمند برنامهریزی دقیق است.
- قبل از دیجیتالی کردن، فرآیندها را به طور کامل ترسیم کنید تا از ناکارآمدیهای خودکارسازی جلوگیری شود.
- برای محدود کردن ریسک و یادگیری از تجربیات، با یک پروژه آزمایشی کوچک شروع کنید.
- برای شرکتهایی که ماشینآلات مدرن دارند، با اتصال دستگاه و نظارت بر OEE (اثربخشی کلی تجهیزات) شروع کنید تا بینشهای بلادرنگ برای بهینهسازی به دست آورید.
- توجه داشته باشید که پیادهسازی MES نحوه کار افراد را تغییر میدهد و نیازمند راهنمایی دقیق است.
- از همان ابتدا تیم را درگیر کنید و ضرورت و مزایای آن را توضیح دهید.
- برای اطمینان از اینکه همه سیستمهای جدید را درک میکنند، روی آموزش سرمایهگذاری کنید.
- «قهرمانان دیجیتال» را برای ارائه پشتیبانی و آموزش بیشتر به همکاران منصوب کنید.
این شیوهها، انتقالی روان را تضمین میکنند و مزایای یک محیط تولید متصل را به حداکثر میرسانند.
دقت و صحت مرکز تراشکاری CNC

دستیابی به قطعات با کیفیت بالا به طور مداوم به دقت و صحت دستگاه بستگی دارد. این ویژگیها مستقیماً بر انطباق قطعه و راندمان کلی تولید تأثیر میگذارند.
تکرارپذیری و دقت موقعیتی
تکرارپذیری به توانایی یک دستگاه برای بازگشت مداوم به موقعیت برنامهریزیشده اشاره دارد.دقت موقعیتیاین عبارت نشان میدهد که دستگاه چقدر میتواند به موقعیت هدف نزدیک شود. هر دو برای تولید قطعات یکسان در محدوده تلرانسهای دقیق حیاتی هستند. یک دستگاه با تکرارپذیری بالا تضمین میکند که هر قطعه با قطعه قبلی مطابقت دارد و ضایعات و دوبارهکاری را به حداقل میرساند. دقت بالای موقعیت به این معنی است که دستگاه ابزارها را دقیقاً در محل برنامهریزی شده قرار میدهد، که برای هندسههای پیچیده و ابعاد بحرانی ضروری است. تولیدکنندگان اغلب این مشخصات را ارائه میدهند و خریداران باید اطمینان حاصل کنند که این مشخصات الزامات تولید آنها را برآورده میکنند.
ملاحظات پایداری حرارتی
نوسانات دما به طور قابل توجهی بر دقت دستگاه تأثیر میگذارد. با گرم شدن اجزای دستگاه در حین کار، آنها منبسط میشوند و باعث تغییرات ابعادی میشوند. این انبساط حرارتی میتواند منجر به عدم دقت در قطعات ماشینکاری شده شود. استراتژیهای مؤثر این اثرات را کاهش میدهند.حفظ تنظیمات دمای کنترلشده در مناطق ماشینکاری، اغلب با عایقبندی فضا و استفاده از سیستمهای پیشرفته تهویه مطبوع (HVAC).سیستمهای خنککننده پیشرفته و پارامترهای تراشکاری بهینهشده، تولید گرما را به حداقل میرسانند.در طول ماشینکاری. برخی از سیستمها از الگوریتمهای پیشرفته برای پیشبینی و اصلاح خطاهای حرارتی در زمان واقعی با استفاده از حسگرهای دما و مدلهای جبران استفاده میکنند. به عنوان مثال، یک شرکت هوافضا با استفاده از خنککننده برودتی به دقت ±0.01 میلیمتر روی دیسکهای اینکونل دست یافت، در حالی که یک سازنده میللنگ با خنککننده استاندارد، قطعات را در تلرانس 0.05 میلیمتر نگه داشت.
مکانیسمهای میرایی ارتعاش
ارتعاشات در حین ماشینکاری، سطح نهایی را تخریب میکنند، عمر ابزار را کاهش میدهند و دقت قطعه را به خطر میاندازند. بنابراین، مکانیسمهای مؤثر کاهش ارتعاش بسیار مهم هستند.استفاده از ابزارگیرهایی با تماس سطحی و مخروطی به طور قابل توجهی استحکام را افزایش میدهدو لرزش را کاهش میدهد. دقت بالا و نیروی گیره بالا در حین کار، لرزش قطعه را از بین میبرد. تنظیم سرعت ماشینکاری و پیشروی در مناطق پایدار روی نمودار لوب نیز میتواند لرزش را از بین ببرد. این شامل مدیریت دقیق بار براده در حین افزایش یا کاهش سرعت است. استفاده از ساقههای ضخیمتر ابزار یا کاهش امتداد ابزار از انتهای ایمن، سفتی را افزایش میدهد، انحراف را کاهش میدهد و فرکانس لرزش را به مناطق پایدارتر منتقل میکند.دستههای ابزار میراگر ضد لرزشکه با مواد پیشرفته طراحی شدهاند، ارتعاشات را جذب و دفع میکنند و از انتقال آن از ابزار به قطعه کار جلوگیری میکنند.
فضای اشغال شده و کارگاه برای مرکز تراشکاری CNC
فضای فیزیکی موجود در یک مرکز تولیدی به طور قابل توجهی بر انتخاب دستگاه تأثیر میگذارد. کارگاهها باید به دقت فضای مورد نیاز یک دستگاه و الزامات اطراف آن را در نظر بگیرند. این برنامهریزی، عملکرد کارآمد و محیط کاری ایمن را تضمین میکند.
ابعاد و چیدمان ماشین
ابعاد واقعی خود دستگاه یک نگرانی اصلی است. تولیدکنندگان مشخصات دقیقی در مورد طول، عرض و ارتفاع ارائه میدهند. کارگاهها باید اطمینان حاصل کنند که دستگاه انتخاب شده در فضای تعیین شده قرار میگیرد. علاوه بر این، طرح باید تجهیزات جانبی مانند نقالههای تراشه، مخازن خنککننده و کابینتهای الکتریکی را در خود جای دهد. یک طرح بهینه، گردش کار را تسهیل میکند و از ایجاد گلوگاه جلوگیری میکند.
دسترسی برای تعمیر و نگهداری
فضای کافی در اطراف دستگاه برای نگهداری و تعمیرات روتین بسیار مهم است. تکنسینها برای بازرسی، تعویض قطعات و عیبیابی نیاز به دسترسی آزاد به همه طرفهای دستگاه دارند. فضاهای تنگ میتواند زمان نگهداری را طولانیتر کرده و خطرات ایمنی را افزایش دهد. برنامهریزی برای دسترسی به تعمیر و نگهداری از ابتدا، عملیات سرویس آینده را ساده میکند.
الزامات فضای جابجایی مواد
جابجایی کارآمد مواد در اطراف دستگاه مستقیماً بر بهرهوری و ایمنی تأثیر میگذارد. کارگاهها برای بارگیری مواد اولیه و تخلیه قطعات نهایی به فضای کافی نیاز دارند. حداقل۳۶ اینچ (۳ فوت)اغلب به عنوان مبنایی برای مسیرهای باز عمل میکند. برای قطعات بزرگتر یا طولانیتر، کارگاهها فاصله ۷ تا ۸ فوت را توصیه میکنند. این فاصله، ابزارها، جعبه ابزار، پالتها و چرخ دستیها را در خود جای میدهد و از تماس تصادفی با کنترلها جلوگیری میکند. یکی از کاربران به طور خاص ۱۰ فوت را بین دستگاه تراش و فرز اختصاص داد تا فضا را به حداکثر برساند و استفاده از جرثقیل بازویی را برای بارگیری قطعات تسهیل کند. در نظر گرفتن حرکت اپراتور، به ویژه برای افراد بزرگتر، حداقل ۶ فوت را پیشنهاد میکند. در نظر گرفتن فضای لازم برای تجهیزاتی مانند چرخ دستیهای قالب برای تعویض وسایل سنگین ممکن است به ۷ تا ۸ فوت نیاز داشته باشد. کارگاهها همچنین باید حذف مخازن خنککننده را در نظر بگیرند. آنها باید اطمینان حاصل کنند که سه نظام دستگاه تراش با جایی که اپراتور ممکن است برای ایمنی در کنار دستگاه مجاور بایستد، همسو نباشد.
بودجه و هزینه کل مالکیت برای یک مرکز تراشکاری CNC
یک تحلیل جامع بودجه فراتر از قیمت اولیه خرید است. این شامل تمام هزینههای مرتبط با مالکیت و بهرهبرداری از دستگاه در طول عمر آن میشود. این کل هزینه مالکیت (TCO) تصویر مالی دقیقتری ارائه میدهد.
قیمت خرید اولیه
قیمت اولیه خرید، نشاندهنده سرمایهگذاری اولیه برای یک دستگاه است. این هزینه بسته به کلاس، ویژگیها و قابلیتهای دستگاه، بهطور قابلتوجهی متفاوت است. خریداران باید بودجه خود را با نیازهای تولیدی خود هماهنگ کنند.
| کلاس ماشین تراش CNC | محدوده قیمت خرید اولیه |
|---|---|
| تراش CNC رومیزی | ۵۰۰۰ تا ۲۰۰۰۰ دلار |
| تراش تولیدی میان رده | ۳۰،۰۰۰ تا ۱۰۰،۰۰۰ دلار |
| تراش CNC چند اسپیندل یا سوئیسی | ۱۰۰،۰۰۰ تا ۳۰۰،۰۰۰ دلار + |
این ارقام طیف گستردهای از گزینههای موجود را نشان میدهند. الزامات خاص یک فروشگاه، سطح سرمایهگذاری مناسب را تعیین میکند.
هزینههای عملیاتی و کارایی
هزینههای عملیاتی شامل هزینههای جاری فراتر از خرید اولیه میشود. این هزینهها شامل مصرف انرژی، ابزار، نگهداری و نیروی کار میشود. یک دستگاه کارآمد این هزینههای تکراری را به حداقل میرساند. دستگاههای مدرن اغلب دارای اجزای صرفهجویی در مصرف انرژی هستند که باعث کاهش هزینههای برق میشود. ابزارهای با کیفیت بالا دوام بیشتری دارند و دفعات تعویض را کاهش میدهند. نگهداری منظم از خرابیهای پرهزینه جلوگیری میکند و عمر دستگاه را افزایش میدهد. عملکرد کارآمد همچنین ساعات کار به ازای هر قطعه را کاهش میدهد و هزینههای کلی را بیشتر کاهش میدهد.
ارزش فروش مجدد و استهلاک
ماشینآلات با گذشت زمان مستهلک میشوند، به این معنی که ارزش آنها کاهش مییابد. با این حال، برخی از ماشینآلات ارزش خود را بهتر از سایرین حفظ میکنند. عواملی که بر ارزش فروش مجدد تأثیر میگذارند عبارتند از اعتبار سازنده، سابقه نگهداری دستگاه و ارتباط تکنولوژیکی آن. سرمایهگذاری در یک برند معتبر با شبکه خدمات قوی اغلب منجر به ارزش فروش مجدد بهتر میشود. نگهداری مناسب همچنین وضعیت دستگاه را حفظ میکند و آن را برای خریداران آینده جذابتر میکند. خریداران باید هنگام تصمیمگیری در مورد سرمایهگذاری خود، ارزش بلندمدت و استهلاک احتمالی را در نظر بگیرند.
خدمات و پشتیبانی برای مرکز تراشکاری CNC شما
خدمات و پشتیبانی مؤثر برای به حداکثر رساندن زمان آماده به کار دستگاه و تضمین بهرهوری بلندمدت بسیار مهم است. خریداران باید تعهد تولیدکننده به رضایت مشتری و در دسترس بودن پشتیبانی محلی را ارزیابی کنند.
اعتبار و قابلیت اطمینان سازنده
اعتبار یک تولیدکننده در قابلیت اطمینان، مستقیماً بر عملکرد بلندمدت دستگاه و تداوم عملیاتی یک فروشگاه تأثیر میگذارد. شرکتهایی که سابقه قوی دارند، اغلب محصولات و پشتیبانی برتر ارائه میدهند. به عنوان مثال، DMG MORI نرخ حفظ مشتری ۹۵٪ را به خود اختصاص میدهد که نشاندهنده رضایت بالا است. Haas Automation به دلیل قابلیت اطمینان و سهولت استفاده، اعتماد بیش از ۱۰،۰۰۰ کارگاه در ایالات متحده را به دست آورده است. Hermle نیز رضایت مشتری بیش از ۹۵٪ را به دست آورده است. این معیارها، تولیدکنندگانی را برجسته میکند که به طور مداوم ماشینآلات قابل اعتماد و مراقبت عالی پس از خرید را ارائه میدهند.
در دسترس بودن خدمات محلی
دسترسی به خدمات محلی برای به حداقل رساندن تأخیرهای پرهزینه تولید بسیار مهم است. زمان پاسخ سریع تکنسینها، بازگشت سریع ماشینآلات به چرخه تولید را تضمین میکند.
| سطح اولویت | زمان پاسخ (معمولی) |
|---|---|
| اولویت ۱ (بحرانی) | ۲-۴ ساعت |
| اولویت ۲ (زیاد) | ۴-۸ ساعت |
| اولویت ۳ (متوسط) | روز کاری بعدی |
| اولویت ۴ (کم) | ۲-۵ روز کاری |
تأسیسات تولیدی با وابستگی به خط تولید، اغلب به پوشش 24 ساعته با زمان پاسخگویی تضمین شده 2 ساعته نیاز دارند. شرکت Methods Machine بر زمان پاسخگویی سریع برای خدمات تأکید دارد و پشتیبانی فنی زنده 24 ساعته را از طریق یک مرکز تماس نمایندگی مستقر در ایالات متحده ارائه میدهد. تکنسینهای باتجربه در دفاتر منطقهای در سراسر آمریکای شمالی مستقر هستند. با این حال، کیفیت خدمات میتواند متفاوت باشد. یکی از کاربران گزارش داد که 9 روز برای تعویض تسمه از یک شرکت تعمیر منتظر مانده است. کاربر دیگری اشاره کرد که تقریباً همیشه خدمات روز بعد را برای ماشینهای Haas، Mazak و Mori خود دریافت میکند، حتی زمانی که چندین ساعت دورتر قرار دارند.
گارانتی و پشتیبانی فنی
درک گارانتی و پشتیبانی فنی موجود، از سرمایهگذاری محافظت میکند. دورههای گارانتی استاندارد برای ماشینهای جدید معمولاً از یک تا سه سال متغیر است که بسته به سازنده و مدل متفاوت است. این گارانتیها عموماً نقص در مواد و ساخت، اغلب شامل قطعات و نیروی کار، ضمانت عملکرد و دسترسی به پشتیبانی فنی را پوشش میدهند. گزینههای گارانتی تمدید شده اغلب برای خرید در دسترس هستند. درک شرایط خاص، از جمله مواردی که گارانتی پوشش میدهد و مواردی که شامل نمیشود، بسیار مهم است. پیشنهادات پشتیبانی کلیدی عبارتند از:
- دسترسی به پشتیبانی فنی واجد شرایط و خدمات سریع.
- شامل بهروزرسانیها و پشتیبانی نرمافزار برای بهروز و کارآمد نگه داشتن دستگاه.
- امکان ارائه خدمات و تعمیرات در محل برای به حداقل رساندن زمان از کارافتادگی.
اتوماسیون و توسعه آینده با یک مرکز تراشکاری CNC
در نظر گرفتن اتوماسیون و قابلیتهای توسعه در آینده هنگام خرید دستگاه بسیار حیاتی است. این ویژگیها تضمین میکنند که سرمایهگذاری یک کارگاه برای سالها مرتبط و پربازده باقی بماند. آنها به کسبوکارها اجازه میدهند تا با تغییر تقاضاهای تولید و پیشرفتهای تکنولوژیکی سازگار شوند.
پتانسیل ادغام رباتیک
ادغام رباتیک به طور قابل توجهی بهرهوری و کارایی را افزایش میدهد. رباتها به موفقیت دست مییابندتکرارپذیری ±0.05 میلیمتر، امکان تولید 24 ساعته و 7 روز هفته را فراهم میکند و استفاده از دستگاه را 30٪ افزایش میدهد. رباتهای شش محوره با گیرههای مخصوص، بارهایی تا 80 کیلوگرم را جابجا میکنند. آنها 2 تا 2.5 برابر سریعتر از روشهای دستی عمل میکنند. این امر زمان بارگیری و تخلیه را تا 60٪ کاهش میدهد. رباتهای جوشکاری CNC پیشرفته دقت ±0.1 میلیمتر را ارائه میدهند. آنها میزان نقص را 40 تا 50٪ کاهش داده و سرعت تولید را 30 تا 35٪ افزایش میدهند. رباتهای دارای سیستمهای بینایی، مونتاژ دقیقی را با تکرارپذیری ±0.02 میلیمتر انجام میدهند. آنها زمان راهاندازی را از طریق فیکسچرهای انعطافپذیر تا 70٪ کاهش میدهند. اتوماسیون رباتیک برای بارگیری مواد، تعویض ابزار و تخلیه قطعات میتواند استفاده از تجهیزات را از 52٪ به بیش از 82٪ افزایش دهد. این نشان دهنده 30٪ بهبود است. ادغام با ماشینهای CNC میتواند میانگین زمان چرخه در هر قطعه را 25٪ کاهش دهد. این امر منجر به افزایش قابل توجه بهرهوری میشود. جابجایی مداوم و بدون خطا قطعات و تأیید خودکار، میزان ضایعات را تقریباً 8٪ کاهش میدهد. رباتها همچنین وظایف تکراری، فیزیکی و خطرناک را انجام میدهند. این امر، کارگران انسانی را برای نقشهای پیچیدهتر آزاد میکند وایمنی محل کار را بهبود میبخشد.
سازگاری تغذیه کننده بار
سازگاری با تغذیهکننده بار یکی دیگر از جنبههای کلیدی اتوماسیون است. یک تغذیهکننده بار به طور خودکار مواد اولیه را به دستگاه میدهد. این امر امکان کار مداوم و بدون مراقبت را برای مدت طولانی فراهم میکند. کارگاهها میتوانند تولید را در طول شب یا در ساعات غیر کاری انجام دهند. این امر استفاده و توان عملیاتی دستگاه را به حداکثر میرساند. تغذیهکنندههای بار با حذف نیاز به بارگیری دستی مواد، هزینههای نیروی کار را کاهش میدهند. آنها همچنین با حفظ جریان ثابت مواد، کیفیت ثابت قطعات را تضمین میکنند.
طراحی ماژولار برای ارتقاء
اصول طراحی ماژولار امکان ارتقاء در آینده را فراهم میکند. این امر باعث میشود این ماشینهای تخصصیآیندهنگرطرحهای مدولار این امکان را فراهم میکنندپیکربندی مجدد ماشین آلاتبر اساس نیازهای خاص پروژه. آنها انعطافپذیری لازم برای ادغام قابلیتهای کلیدی را در صورت نیاز فراهم میکنند. این طرحها ارتقاء آسانتر اجزای خاص را تسهیل میکنند. این امر بدون نیاز به تعویض کل دستگاه اتفاق میافتد. این امر تضمین میکند که ماشینآلات با پیشرفت فناوری مرتبط باقی میمانند.
بهرهوری انرژی و اثرات زیستمحیطی یک مرکز تراشکاری CNC
توجه به بهرهوری انرژی و تأثیر زیستمحیطی برای تولید مدرن بسیار مهم شده است. این عوامل هم بر هزینههای عملیاتی و هم بر تعهد یک فروشگاه به پایداری تأثیر میگذارند. کسبوکارها به دنبال ماشینهایی هستند که ضمن به حداقل رساندن ردپای اکولوژیکی، عملکرد کارآمدی داشته باشند.
مصرف برق و هزینهها
مصرف برق یک دستگاه مستقیماً بر هزینههای عملیاتی و تأثیرات زیستمحیطی تأثیر میگذارد. مدرنماشینهای سیانسیاغلب دارای اجزای صرفهجویی در مصرف انرژی و سیستمهای مدیریت هوشمند انرژی هستند. این سیستمها مصرف انرژی را در طول عملیات و زمانهای بیکاری بهینه میکنند. انتخاب دستگاهی با راندمان انرژی بالا، هزینههای برق را کاهش داده و انتشار کربن را کم میکند. فروشگاهها باید نیازهای انرژی مدلهای مختلف را ارزیابی کرده و مصرف انرژی بلندمدت آنها را در نظر بگیرند.
سیستمهای مدیریت مایع خنککننده
مدیریت مؤثر مایع خنککننده یک ...استراتژی هوشمندانه مالیاین امر صرفهجویی قابل توجهی در هزینهها و مزایای زیستمحیطی را به همراه دارد. دفع صحیح مایع خنککننده، آلودگی خاک و آب را کاهش میدهد. از آلوده شدن اکوسیستمها توسط مواد مضر جلوگیری میکند. این روش همچنین از طریق تکنیکهای مدیریت پایدار پسماند، انتشار گازهای مضر را کاهش میدهد. بازیافت مایع خنککننده، منابع طبیعی را حفظ کرده و تقاضا برای مواد اولیه را کاهش میدهد.
مدیریت صحیح مایع خنککننده همچنین مزایای اقتصادی ارائه میدهد. این امر هزینههای مدیریت پسماند را از طریق سیستمهای کارآمد دفع و بازیافت کاهش میدهد. بازیافت حتی میتواند از مواد بازیافتی درآمد ایجاد کند. علاوه بر این، اعتبار برند را برای شرکتهایی که دفع پایدار را اجرا میکنند، افزایش میدهد. فروشگاهها مقررات زیستمحیطی را رعایت میکنند و از رعایت قوانین زیستمحیطی پسماند اطمینان حاصل میکنند. این امر از مجازاتها و جریمههای قانونی مرتبط با عدم رعایت جلوگیری میکند. از نظر عملیاتی، با کاهش خطرات برای کارکنان، ایمنی و سلامت محل کار را بهبود میبخشد. همچنین نوآوری و پذیرش فناوری را تشویق میکند.
مدیریت صحیح مایع خنک کنندهبرای به حداقل رساندن اثرات زیستمحیطی و هزینهها بسیار مهم استاین محصول عمر کارتر خنککننده را افزایش میدهد و نیاز به تعویض مکرر را کاهش میدهد. این امر با روان نگه داشتن ماشینآلات، بهرهوری در محل کار را افزایش میدهد. کیفیت قطعات ماشینکاری شده را بهبود میبخشد و پرداخت سطحی بهتری را تضمین میکند. همچنین غلظت هدف را پایدار نگه میدارد و منجر به عملکرد ماشینکاری قابل اعتمادتری میشود. این امر محیط کاری ایمنتر و سالمتری را ایجاد میکند. از تجهیزات ماشینکاری گرانقیمت محافظت میکند و عمر ابزار را افزایش میدهد.سیستم خنککننده CNC مبتنی بر CO₂ شرکت Fusion Coolant Systems Pure-Cut®یک جایگزین پاکتر ارائه میدهد. این سیستم از CO₂ فوق بحرانی (scCO₂) به عنوان واسطه خنککننده استفاده میکند. این سیستم اثرات زیستمحیطی را به حداقل میرساند، ضایعات مضر خنککننده را حذف میکند و ایمنی را از طریق موارد زیر افزایش میدهد:
- بدون اتلاف مایع خنککننده: scCO₂ پس از استفاده بدون هیچ ضرری تبخیر میشود.
- کاهش مصرف انرژی: Pure-Cut® به انرژی کمتری نیاز دارد.
- تامین پایدار CO₂: CO₂ مورد استفاده معمولاً بازیافت میشود.
استراتژیهای کاهش ضایعات
اجرای استراتژیهای مؤثر کاهش ضایعاتمصرف مواد و هزینههای دفع را به حداقل میرساند. مغازهها میتوانند چندین روش اثباتشده را اتخاذ کنند.
- استفاده از نرمافزار Nesting: این نرمافزار، جایگذاری قطعات را خودکار میکند تا فضای بلااستفاده به حداقل برسد. ضایعات ورق فلزی، زمان برش، سایش ابزار و هزینههای دفع را کاهش میدهد.
- به ماشینکاری نزدیک به شکل نهایی بروید: این روش با یک قطعه خام که شباهت زیادی به قطعه نهایی دارد شروع میشود. این روش مقدار مادهای که باید برداشته شود را کاهش میدهد، زمان چرخه را کوتاه میکند و عمر ابزار را افزایش میدهد.
- مسیرهای ابزار هوشمندانهتری را انتخاب کنید: استراتژیهایی مانند پاکسازی تطبیقی، حذف مواد را بهینه میکنند. آنها حرکات اضافی را کاهش میدهند و از هوای برش جلوگیری میکنند و ضایعات و سایش را به حداقل میرسانند.
- تنظیم سرعت و تغذیه: تنظیم مناسب از پرداخت سطح ضعیف، تغییر شکل مواد و تولید براده بیش از حد جلوگیری میکند. این امر باعث کاهش حجم دوبارهکاری و ضایعات میشود.
- شبیهسازی قبل از برش: اجرای برشهای آزمایشی مجازی به شناسایی و اصلاح خطاهای احتمالی کمک میکند. این امر از اتلاف مواد و دوبارهکاری جلوگیری میکند.
آموزش اپراتور و ویژگیهای ایمنی مرکز تراشکاری CNC
سهولت کار و منحنی یادگیری
منحنی یادگیری برای ماشینکاری CNC در ابتدا میتواند شیب تندی داشته باشد... با این حال، با تمرین، این کار شهودیتر میشود. عوامل متعددی بر این پیچیدگی تأثیر میگذارند. این عوامل شامل دانش فنی در سیستمهای مکانیکی و الکتریکی، مهارت در CAD/CAM، مهارتهای برنامهنویسی مانند G-code و تجربه عملی است. سیستمهای کنترل مدرن با هدف سادهسازی این فرآیند طراحی شدهاند. به عنوان مثال،هایدنهاین TNC7دارای رابط کاربری بصری و کاربرپسند است. اپراتورها میتوانند صفحه اصلی را با موارد دلخواه خود سفارشی کنند که این امر منحنی یادگیری را کاهش میدهد. ویدیوهای فرآیند داخلی، کاربران را در انجام وظایف ساده راهنمایی میکنند و به اپراتورهای جدید کمک میکنند تا سریعتر با سرعت عمل کنند. به طور مشابه،کنترل برادربسیار شبیه به Haas است، که سازگاری با آن را برای کسانی که تجربه Haas دارند، آسان میکند. مستندات Brother Speedio عالی و به خوبی نوشته شده است. کنترل Speedio بسیار آسان برای استفاده است. کاربران میتوانند به سرعت آن را راهاندازی و اجرا کنند. کنترلهای مدرن معمولاً برای عملیات اساسی مانند تنظیم ابزارها، جبران کار و اجرای برنامهها، معمولاً در عرض چند ساعت، به راحتی قابل یادگیری هستند.
برنامههای آموزشی ارائه شده
برنامههای آموزشی جامعبرای اپراتورهای جدید ضروری است. آموزش باید مفاهیم اساسی CNC، برنامهنویسی G-code و شبیهسازیها را پوشش دهد. همچنین شامل نرمافزار CAD/CAM، انتخاب ابزار، خواندن نقشه، ریاضیات ضروری و علم مواد میشود. تجربه عملی برای توسعه مهارتهای عملی بسیار مهم است. این شامل عملیات تحت نظارت دستگاه، استفاده از شبیهساز و کار در پروژههای دنیای واقعی میشود. اپراتورها به آموزش در زمینه عیبیابی و حل مسئله نیاز دارند. این شامل نگهداری پیشبینیشده، شناسایی و حل مشکلات دستگاه، تنظیم آفستها، درک کدهای هشدار و دانستن زمان تشدید مشکلات است. پروتکلهای ایمنی نیز حیاتی هستند. آموزش جامع باید شامل رعایت OSHA، ایمنی دستگاه، رویههای توقف اضطراری و ارگونومی برای جلوگیری از آسیبدیدگی باشد. آموزش مدرن همچنین شامل مفاهیم Industry 4.0، آموزش مبتنی بر شبیهسازی یا واقعیت مجازی (VR) و ماژولهایی در مورد تولید سبز است.
قفلها و حفاظهای ایمنی
محافظهای ماشین، موانع یا وسایل ایمنی هستند.که قطعات خطرناک تجهیزات را محصور میکنند. آنها از تماس با قطعات متحرک جلوگیری میکنند. OSHA استانداردهای خاصی برای حفاظ ماشین منتشر میکند. سه نوع اصلی از حفاظ ماشین وجود دارد: حفاظهای ثابت، حفاظهای قفلشونده و حفاظهای قابل تنظیم. حفاظهای قفلشونده یا قفلهای ایمنی، موانع متحرکی هستند که با یک مکانیسم ایمنی ترکیب شدهاند. این مکانیسم هنگام باز شدن، دستگاه را متوقف میکند. سایر اقدامات احتیاطی ایمنی شامل پردههای نوری، تشکهای تماسی ایمنی و شیشه ایمنی دستگاه CNC است. کلیدهای توقف اضطراری (E-stops) دکمههای قرمز بزرگی هستند که به سرعت دستگاه را خاموش میکنند. رویههای Lockout/Tagout (LOTO) تجهیزات را از نظر فیزیکی بیبرق میکنند.بازرسی قبل از عملیات برای اپراتورها بسیار مهم استقبل از شروع، اپراتورها باید حفاظهای شل یا گمشده، کابلهای آسیبدیده، وسایل شل و عملکرد همه ویژگیهای ایمنی را بررسی کنند.استاندارد ANSI 11.19 (2010)معیارهای عملکرد برای حفاظت را ارائه میدهد. این استاندارد برای همه ماشینآلات و تجهیزات اعمال میشود. این استاندارد، استانداردهای حفاظت را ساده میکند.
ارزیابی جامع برای هر امری حیاتی استمرکز تراشکاری CNCخرید. مغازهها باید ارزش بلندمدت و بازگشت سرمایه را نسبت به هزینه اولیه در اولویت قرار دهند. این رویکرد استراتژیک، سرمایهگذاری بهینه را تضمین میکند. تمام عوامل مورد بحث را با دقت در نظر بگیرید. این پشتکار منجر به یک خرید موفق و پربازده برای مغازه شما میشود و قابلیتهای آن را برای سالهای آینده افزایش میدهد.
سوالات متداول
تفاوت بین مرکز چرخش CNC و تراش CNC چیست؟
A تراش سی ان سیدر درجه اول عملیات تراشکاری را انجام میدهد. یک مرکز تراشکاری CNC قابلیتهای پیشرفتهتری را ارائه میدهد. اغلب شامل ابزارهای زنده، محورهای چندگانه و ویژگیهای اتوماسیون است. این اضافات امکان فرزکاری، سوراخکاری و قلاویزکاری را در یک مجموعه واحد فراهم میکند.
مزایای اصلی ابزار زنده در مرکز تراشکاری CNC چیست؟
ابزار زنده به طور قابل توجهی تطبیق پذیری یک مرکز تراشکاری را افزایش میدهد. این به دستگاه اجازه میدهد تا عملیات فرزکاری، سوراخکاری و قلاویزکاری را انجام دهد. این امر نیاز به انتقال قطعات به دستگاه دیگر را از بین میبرد. کارگاهها به انعطافپذیری طراحی بیشتری دست مییابند و زمان راهاندازی را کاهش میدهند.
چرا پایداری حرارتی برای یک مرکز تراشکاری CNC مهم است؟
پایداری حرارتی برای حفظ دقت بسیار مهم است. اجزای ماشین در حین کار با گرم شدن منبسط میشوند. این انبساط باعث تغییرات ابعادی میشود. سیستمهای خنککننده مؤثر و مدلهای جبران خسارت، این اثرات را کاهش میدهند. آنها کیفیت ثابت قطعه را تضمین میکنند.
هزینه کل مالکیت (TCO) برای یک مرکز تراشکاری CNC به چه معناست؟
TCO شامل تمام هزینههای مرتبط با یک دستگاه در طول عمر آن است. این هزینه فراتر از قیمت اولیه خرید است. این هزینه، هزینههای عملیاتی مانند انرژی، ابزارآلات و نگهداری را پوشش میدهد. TCO همچنین هزینه نیروی کار، استهلاک و ارزش فروش مجدد بالقوه را نیز در نظر میگیرد.
زمان ارسال: ۱۲ دسامبر ۲۰۲۵